IT
Precisione Getti di ghisa duttile : Cosa decide se un batch viene spedito
L'alloggiamento di un compressore può avere un certificato dei materiali perfetto ed essere comunque rottamato presso il centro di lavorazione. Il grado era corretto, la nodularità era corretta e il getto era ancora la parte sbagliata.
Questo divario tra una fusione conforme e una fusione utilizzabile è il punto in cui la maggior parte dei progetti sulla ghisa duttile vengono vinti o persi. Un preventivo di solito arriva con tre numeri: qualità, peso e prezzo al chilogrammo. Nessuno dei tre decide se il progetto funziona. Ciò che decide è se lo spessore della parete rimane dove indicato nel disegno, se il margine di lavorazione è coerente da parte a parte e se la prima impostazione dell'attrezzatura produce parti invece di un rapporto sugli scarti.
Quindi la domanda utile non è quale fonderia sia più economica. È la fonderia che può contenere le tre o quattro caratteristiche da cui dipende il tuo processo di lavorazione, al volume effettivamente ordinato. Tutto ciò che segue segue da ciò.
Cosa significa realmente precisione nella ghisa sferoidale
Precisione is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Controllo metallurgico: nodularità di circa l'85% o migliore nella sezione che ti interessa, un numero di noduli stabile e un rapporto ferrite-perlite che corrisponde all'intervallo di durezza sul disegno.
- Controllo dimensionale: posizione ripetibile delle facce lavorate rispetto a un dato scelto, non semplicemente una generosa tolleranza sulla lunghezza complessiva.
- Solidità interna: nessuna porosità da ritiro nelle sezioni che sopportano carichi, mantengono pressione o vengono forate e maschiate.
Il secondo e il terzo livello sono i punti in cui le virgolette divergono. Due fonderie possono entrambe quotare 500-7 ed entrambe versare ferro pulito, ma consegnare parti che si comportano diversamente su una linea di lavorazione, perché una controlla lo spessore del guscio su un cilindro a parete sottile e l'altra lo tratta come una variabile che si risolve da sola.
Non stai comprando ferro al chilogrammo. Stai acquistando la distanza tra la superficie di fusione e il primo taglio effettuato dal tuo macchinista.
Scegli il grado dopo aver misurato la sezione
Le proprietà pubblicate provengono da barre di prova standard, non da te. La dimensione della sezione determina la lentezza con cui il metallo si raffredda e la velocità di raffreddamento determina la quantità di perlite che finisce nella matrice. Una qualità scelta da una scheda tecnica può quindi comportarsi diversamente una volta fusa in un mozzo da 60 mm.
| Grado ISO 1083 | Equivalente ASTM A536 | Resistenza alla trazione | Rendimento dello 0,2%. | Allungamento | Parti tipiche |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250MPa | 15% | Corpi pompa, alloggiamenti valvole, coperchi |
| 500-7 | 65-45-12 | 500MPa | 320MPa | 7% | Sedi dei cuscinetti, sedi dei rotori, basamenti |
| 600-3 | 80-55-06 | 600MPa | 370 MPa | 3% | Basi di macchine, colonne, mensole di carico |
| 700-2 | 100-70-03 | 700MPa | 420MPa | 2% | Inserti e guide critici per l'usura |
Ne conseguono due conseguenze. Se una sezione pesante richiede 600-3, aspettatevi una conversazione sulla lega o sul trattamento termico, perché la sezione stessa funziona contro l'obiettivo. E l’allungamento è il numero che gli acquirenti tendono a saltare; spesso è quello che prevede come si comporterà un getto quando un press fit o un ciclo termico spingono su di esso.
Sabbia rivestita, sabbia resinata, sabbia verde: abbina il processo alla caratteristica
Il percorso di stampaggio definisce la tolleranza ottenibile, la finitura superficiale e il costo dell'attrezzatura prima della prima colata. Sceglierlo tardi è costoso, perché cambiare percorso di solito significa nuovi schemi.
- Sabbia verde: costo del modello più basso e buona economia per parti di medie e grandi dimensioni in volume costante; pareti sottili e nuclei interni affilati richiedono uno spazio aggiuntivo.
- Sabbia resinata (no-bake): una solida via di mezzo per lotti medi, con migliore stabilità dimensionale rispetto alla sabbia verde e attrezzature flessibili.
- Sabbia rivestita (guscio): la scelta abituale per parti a parete sottile e altamente ripetibili come i cilindri dei compressori, dove la consistenza delle pareti conta più del prezzo del modello.
- Trattamento termico: non è un processo di stampaggio, ma parte della stessa decisione, poiché la normalizzazione o la distensione modificano sia la durezza che il comportamento dimensionale dopo la lavorazione.
Le rivendicazioni di tolleranza necessitano di una classe, non di un aggettivo. Un fornitore che dice "teniamo un millimetro" descrive un'unica caratteristica. Chiedi quale grado di tolleranza si applica alla caratteristica specifica su cui si trova il tuo dispositivo.
Dove questi getti si trovano all'interno della macchina finita
Le parti sono più facili da specificare in base al lavoro che svolgono, perché è così che i criteri di accettazione vengono scritti in primo luogo.
Getti di compressori
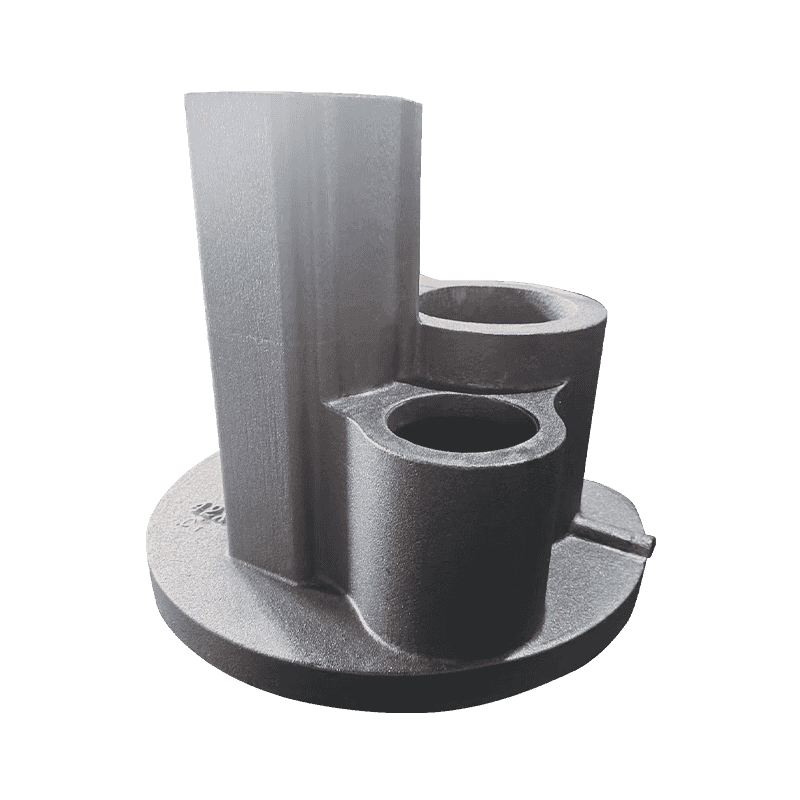
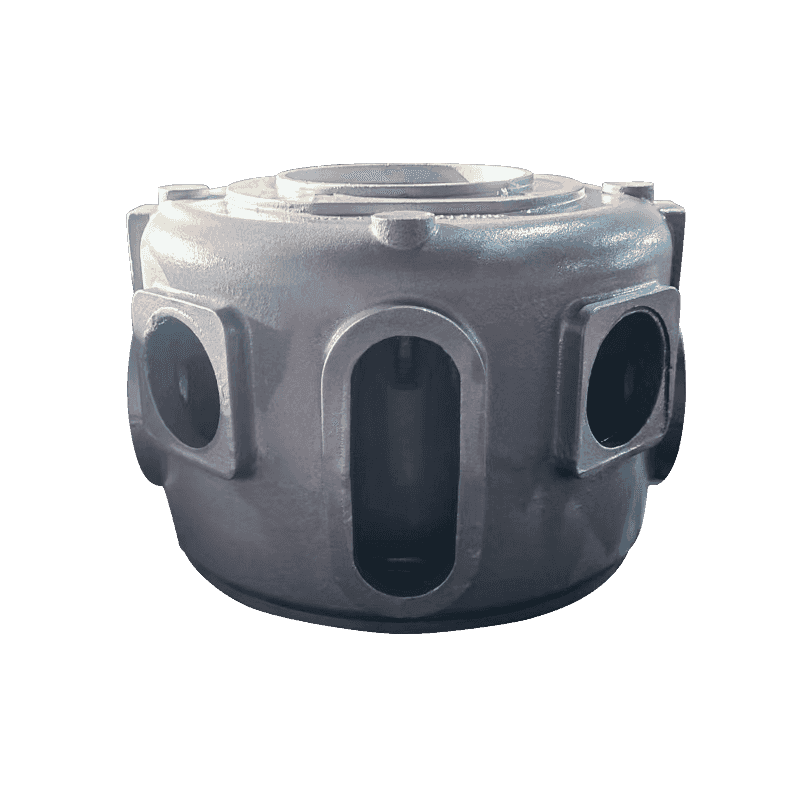
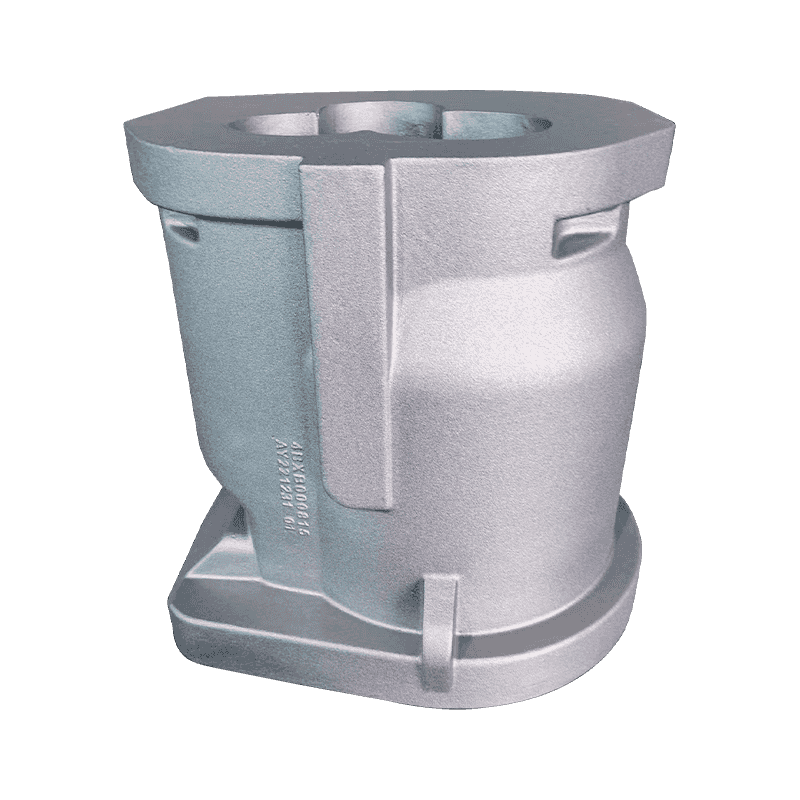
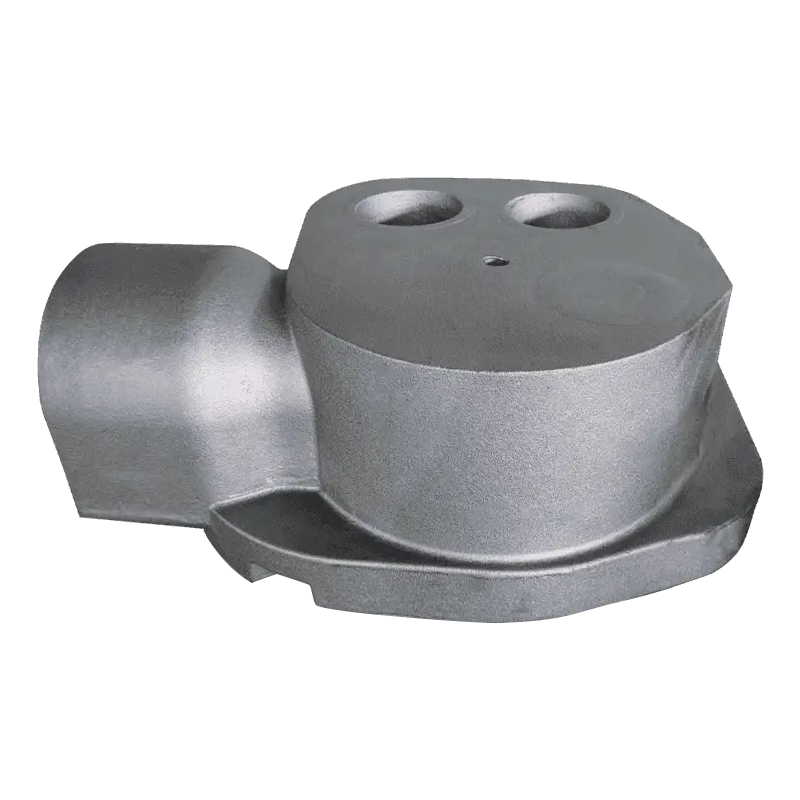
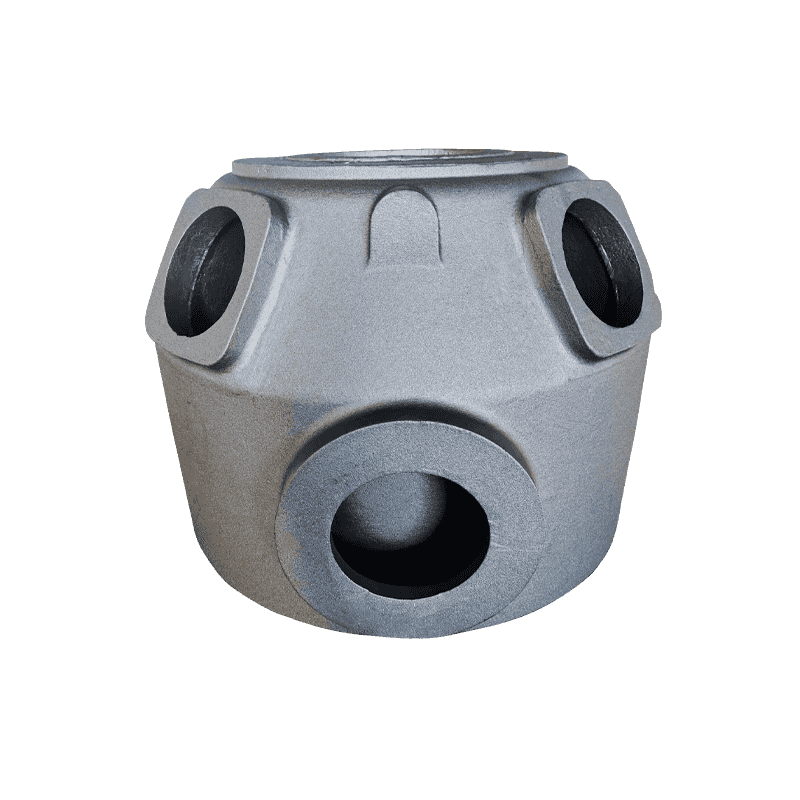
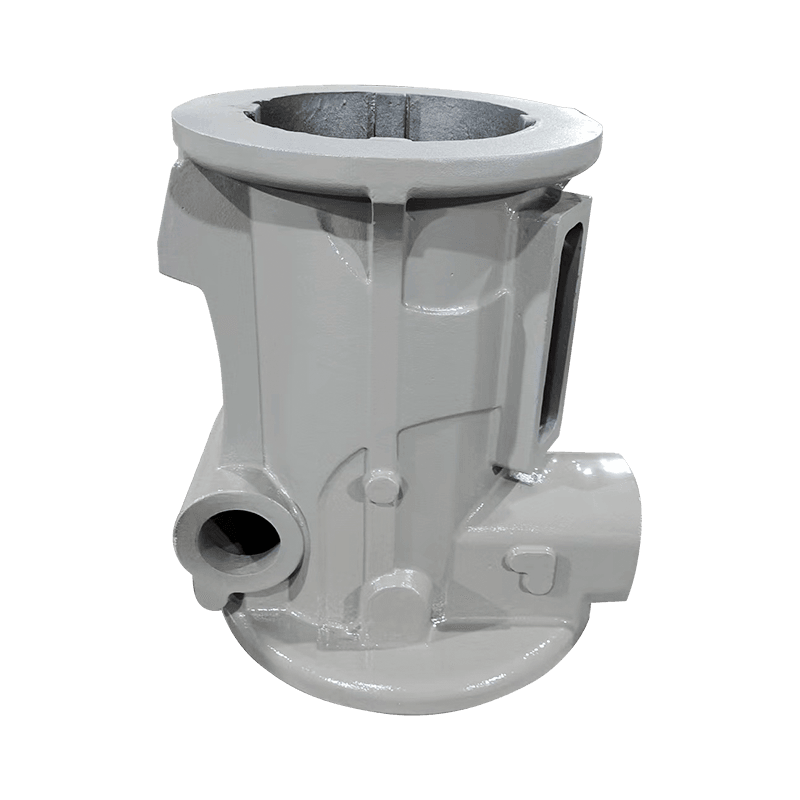
Il lavoro del compressore si riduce alla tenuta, all'allineamento e alla gestione dell'olio. Le sedi dei cuscinetti, le sedi dei rotori, i basamenti, i cilindri, le sedi di scarico e i contenitori dell'olio si guastano in modo diverso: una sede troppo morbida si usura ovale, una parete del cilindro che si sposta perde compressione, un basamento che si deforma non mantiene il precarico del cuscinetto. Come tu bilanciare la forza e la resistenza all'usura nella sede di un cuscinetto è un tipico esempio di decisione che deve essere presa in fase di fusione e non dopo la lavorazione.
Fusioni di pompe e valvole
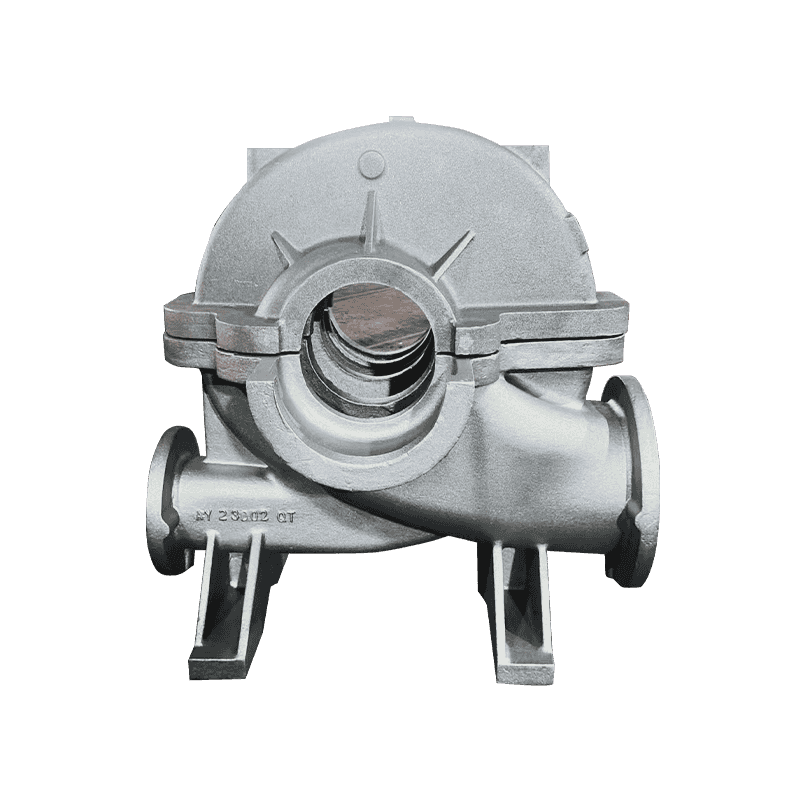
Le pompe a flusso assiale, i corpi delle pompe, i coperchi delle pompe doppie, i corpi delle valvole delle pompe a pistoni e i dischi delle pompe sono generalmente a tenuta di pressione o critici per il flusso. In questo caso il test di accettazione è spesso un test di tenuta più un controllo dello spessore della parete, il che significa che il controllo della porosità è più importante della resistenza alla trazione.
Getti di macchine utensili
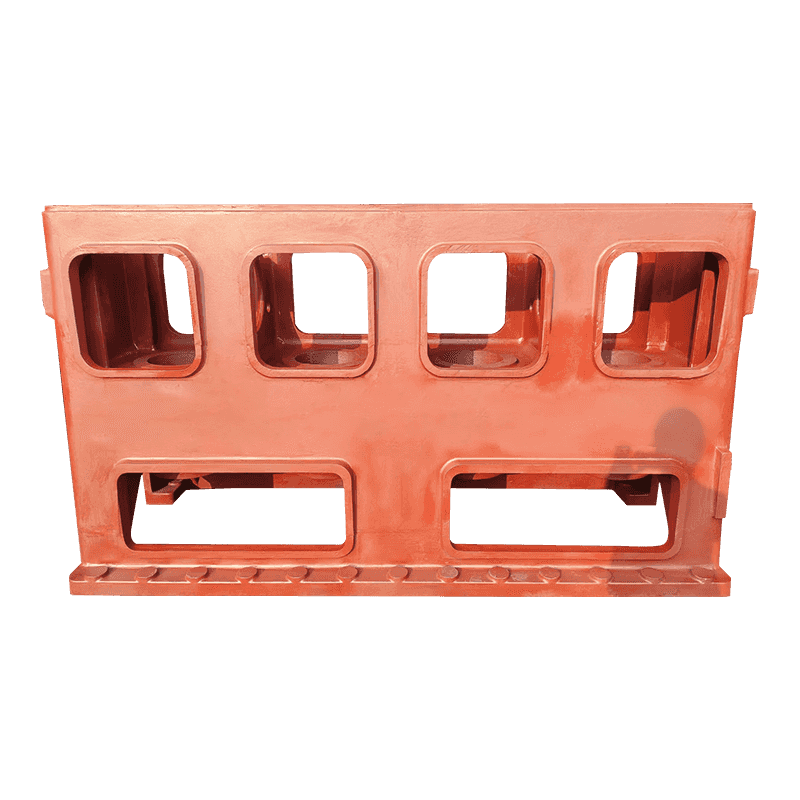
Basi e colonne sono il caso opposto: parti pesanti e silenziose il cui vero valore è la rigidità e la stabilità dimensionale negli anni di servizio. La riduzione delle sollecitazioni e l'uniformità della sezione contano più di una stretta tolleranza lineare.
Cosa verificare prima di approvare un campione
Un campione del primo articolo dimostra cosa può fare una fonderia una volta. L’approvazione dovrebbe riguardare ciò che può fare ogni volta. Sei oggetti portano la maggior parte del peso:
- Nodularità misurata su una sezione tagliata dal pezzo stesso, non solo da una barra di prova fusa separatamente.
- Un rapporto dimensionale riferito agli stessi riferimenti utilizzati dal tuo dispositivo, con la classe di tolleranza dichiarata esplicitamente.
- Spessore della parete nella sezione più sottile, misurato su almeno tre parti dello stesso getto.
- Intervallo di durezza all'interno del lotto, poiché uno spread maggiore di circa 30 HB solitamente segnala un raffreddamento o un trattamento termico non uniforme.
- Controllo della solidità delle sezioni portanti o a tenuta di pressione, mediante test ad ultrasuoni o sezionando una parte sacrificale.
- Tracciabilità dal numero di colata alla data di colata fino al lotto di trattamento termico, in modo che un problema riscontrato successivamente possa essere circoscritto rapidamente.
Se questi sei articoli compaiono nel report del primo articolo senza essere richiesti due volte, hai la maggior parte di ciò che ti serve per effettuare un ordine ripetuto con sicurezza.
I getti acquistati solo in base al prezzo sono quelli più costosi. Un prezzo unitario inferiore del 2% raramente sopravvive a un ciclo di rilavorazione, a un lotto di sostituzione spedito per via aerea o a una catena di montaggio in stallo.
Cosa fa effettivamente muovere il prezzo
Il prezzo unitario è l'ultimo numero da guardare, perché è assemblato da altri sei.
- Ammortamento del modello e della scatola d'anima, distribuito sulla dimensione del lotto.
- Sovrametallo di lavorazione: 3 mm in più su una faccia larga rappresentano peso reale, metallo reale e tempo di taglio reale.
- Via metallurgica: lega e trattamento termico necessari per raggiungere un grado in una sezione pesante.
- Ambito di ispezione: rapporti dimensionali, test a ultrasuoni e campioni sezionati aggiungono costi e riducono i rischi.
- Tasso di scarto su parti a parete sottile, dove la sabbia rivestita tende a recuperare i costi di lavorazione.
- Imballaggio e gestione dell'esportazione di pezzi con pareti sottili e facce finite lavorate.
Un acquirente che comprende questi sei può negoziare con i fatti. Un acquirente che confronta solo la cifra per chilogrammo sta negoziando con un numero controllato dalla fonderia.
Precisione ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Quindi lavorare nell'ordine giusto: individuare il dato di lavorazione, tornare alla fusione e lasciare che seguano la qualità e il processo di stampaggio. Tale ordine raramente fallisce.