IT
Il basamento di un compressore supera l'ispezione in entrata a 205 HB, comodamente all'interno dell'intervallo indicato nel disegno. Tre settimane dopo, un pezzo identico proveniente dalla successiva macchina di colata con trucioli diversi, usura l'attrezzatura a una velocità doppia e si stacca dall'attrezzatura con un foro del cuscinetto distorto. La chimica è invariata, la nota di disegno richiede ancora una condizione normalizzata e la lettura della durezza è diversa solo di pochi punti. Ciò che è cambiato è stato il raffreddamento: il secondo lotto si è raffreddato più velocemente dopo lo shakeout, quindi una parte maggiore della sua matrice si è trasformata in perlite.
Questo è l’argomento fondamentale per considerare il trattamento termico come una specifica del materiale piuttosto che come una fase di finitura. La chimica fissa il soffitto nella ghisa duttile; la matrice decide cosa ricevi effettivamente. Quello che segue illustra cosa fa ogni trattamento comune alla matrice, quale trattamento si adatta a quale parte e come scrivere un requisito che una fonderia può misurare e certificare.
Cosa cambia il trattamento termico e cosa non può cambiare
La ghisa duttile è duttile perché la sua grafite è stata trattata con magnesio o una terra rara prima della fusione, quindi si è solidificata sotto forma di noduli anziché di scaglie. I noduli smussano la punta della fessura che una scheggia affilerebbe e quella geometria sopravvive a ogni normale trattamento termico. Il surriscaldamento superiore a circa 1000 °C inizia a danneggiarlo, motivo per cui le finestre di trattamento non sono illimitate.
Ciò che il trattamento termico controlla è la matrice, il metallo tra i noduli. Quattro condizioni coprono quasi tutto il lavoro commerciale:
- Ferrite: morbida, lavorabile, ad alto allungamento e matrice di gradi completamente ricotti.
- Perlite: carburo lamellare e ferrite, più resistente e dura con allungamento ridotto.
- Martensite temperata: prodotta mediante tempra e rinvenimento, la condizione comune più dura.
- Auferrite: ferrite aciculare con austenite trattenuta, prodotta mediante austempering e base dei gradi ADI.
Il secondo lavoro è alleviare lo stress. Una fusione si raffredda in modo non uniforme nello stampo e la sformatura, la rettifica e la sgrossatura comportano maggiori sollecitazioni. Mantenuta a 550–650 °C e raffreddata lentamente, una parte si rilassa senza che la sua matrice subisca alcun cambiamento, il che è più importante per una macchina di grandi dimensioni di qualsiasi aumento di resistenza alla trazione.
Cinque trattamenti e il materiale che ciascuno produce
I trattamenti sono solitamente specificati per nome, ma il nome è una scorciatoia per una matrice e un intervallo di proprietà. Gli intervalli riportati di seguito sono realistici per qualità standard con sezioni di dimensioni ordinarie.
| Trattamento | Matrice | Resistenza alla trazione | Durezza | Allungamento | Parti tipiche |
|---|---|---|---|---|---|
| Sollievo dallo stress | Invariato | Come cast | Come cast | Come cast | Basi di macchine, colonne, telai pesanti |
| Ricottura completa | Ferrite più noduli | 400–500MPa | 130–180 HB | 12-18% | Corpi pompa, alloggiamenti, coperchi |
| Normalizzare | Perlite, spesso 70% o più | 650–750 MPa | 230–270 HB | 3–6% | Basamenti motore, sedi cuscinetti, sedi rotore |
| Dissetare e temperare | Martensite temperata | 800–1000 MPa | 250–330 HB | 2–5% | Parti soggette ad usura, ingranaggi, seguicamma |
| Austemper | Ausferrite | 800–1400 MPa | 270–400 HB | 1–10% | Parti ad elevata usura e fatica |
Accanto a quella tabella ci sono due avvertimenti. La velocità di raffreddamento dipende dallo spessore della sezione, quindi lo stesso calore del ferro può finire il ferritico in una parete di 100 mm e il perlitico in una nervatura di 12 mm. E le conversioni da durezza a trazione valgono solo quando la matrice è uniforme; in una fusione mista ferrite-perlite, 200 HB possono descrivere due materiali abbastanza diversi.
Adattare il trattamento alla parte
I voti sui disegni sono spesso ereditati da progetti più vecchi. Vale la pena verificare il trattamento rispetto a ciò che effettivamente fa la parte in servizio.
Basi e colonne di macchine utensili
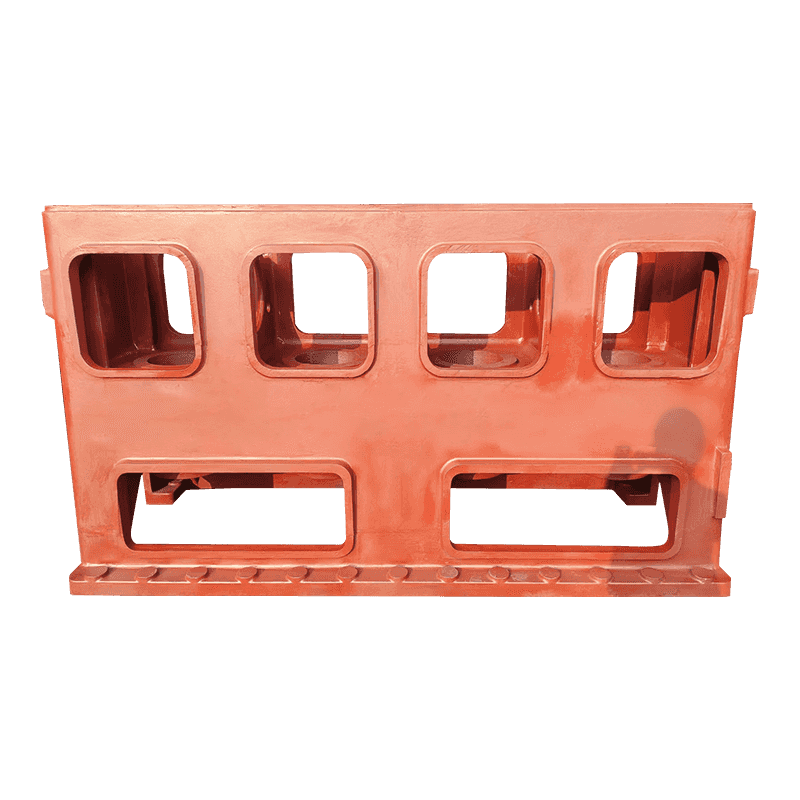
Si tratta di superfici strutturali, non di usura, quindi la proprietà che conta è la stabilità dimensionale dopo la lavorazione piuttosto che il grado di resistenza. Le basi pesanti vengono generalmente sottoposte a distensione due volte, una volta dopo la sformatura e un'altra dopo la lavorazione di sgrossatura. Saltare il secondo rilievo è un motivo frequente per cui la macchina mantiene la geometria per un mese e poi va alla deriva. L’usura superficiale è una questione separata e dove le guide di scorrimento sopportano il carico, trattamento termico di getti di macchine utensili può aumentare la durezza superficiale senza modificare il grado di massa.
Alloggiamenti di compressori, basamenti e sedi dei cuscinetti
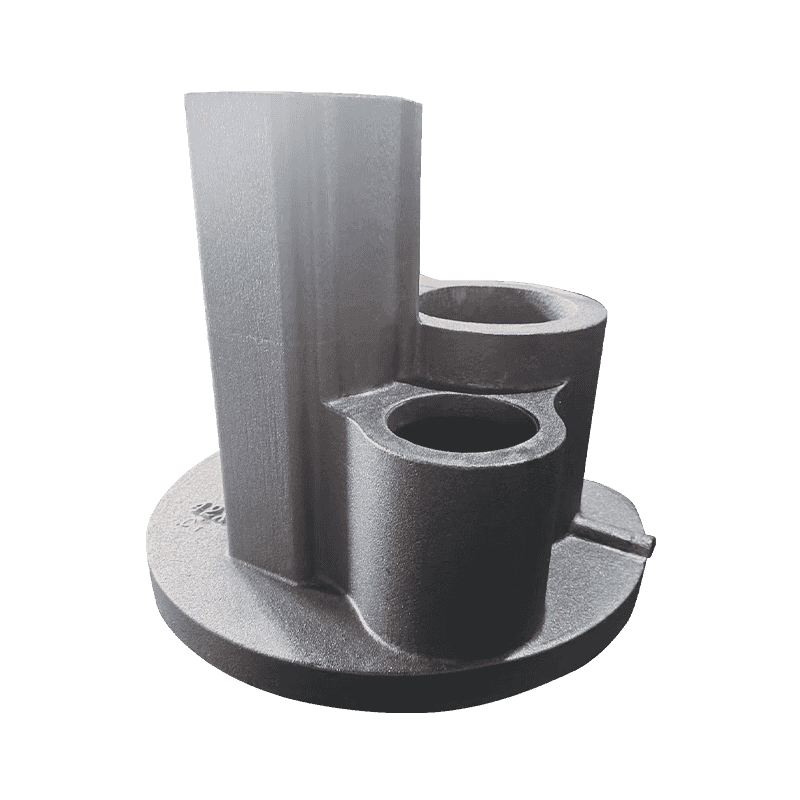
Le parti del compressore si trovano in un regime diverso. Un basamento trasporta le vibrazioni e la sede del cuscinetto trasporta un carico rotante, quindi robustezza e resistenza all'usura contano più della stabilità e la normalizzazione o la bonifica sono la scelta abituale. Attraverso la gamma dei getti per compressori , ad esempio, i basamenti e le sedi dei cuscinetti sono generalmente indicati come trattati termicamente anziché come fusi.
Corpi pompa e valvola
I corpi della pompa e i corpi delle valvole sono limiti di pressione. Hanno bisogno di tenuta alla pressione, facce di tenuta lavorabili e allungamento sufficiente per sopravvivere alla manipolazione e ai test idrostatici, motivo per cui qui la condizione ferritica ricotta è comune. La durezza non è l'obiettivo; una matrice morbida e uniforme viene lavorata più velocemente e sigilla in modo più prevedibile.
Scrivere un requisito che può essere certificato
Una nota di disegno che dice trattato termicamente o indurito non può essere verificata e non verrà citata in modo coerente. Sei elementi trasformano un trattamento in una specifica.
- Grado e standard, come EN-GJS-500-7 secondo EN 1563 o 80-55-06 secondo ASTM A536, insieme al trattamento che lo produce.
- Una fascia di durezza con una posizione di misurazione, espressa come intervallo anziché come singolo target.
- Testare il tipo e la posizione del provino, ad esempio un blocco di chiglia o un blocco a Y fusi separatamente dalla parte.
- Limiti della microstruttura: percentuale di nodularità, dimensione della grafite e frazione accettabile di ferrite o perlite.
- Un requisito di riduzione dello stress ovunque la parte verrà lavorata con tolleranze strette.
- Condizioni di consegna: come fuso, sabbiato, sottoposto a distensione, grezzo lavorato o finito.
Modalità di fallimento che vale la pena progettare
La maggior parte dei problemi di trattamento termico sono problemi di geometria e di sezione molto prima che siano problemi del forno.
- Disseta le crepe negli angoli interni acuti e i bruschi cambiamenti di sezione, ridotti da raccordi e raggi generosi.
- Distorsione durante la tempra, peggiore in pezzi lunghi, sottili o asimmetrici.
- Punti deboli causati da segregazione o microritiro, che rispondono in modo non uniforme all'indurimento.
- Superfici decarburate o incrostate dopo la ricottura in atmosfera non controllata, che appaiono successivamente come variazioni di lavorazione.
- Eccessivo austempering, che baratta la forza con l'austenite trattenuta che può trasformarsi sotto carico.
Prima di rilasciare l'ordine di acquisto
Queste domande decidono se il primo articolo corrisponde al decimo.
- Quale standard e grado appariranno sul certificato?
- Dove viene misurata la durezza e su quante fusioni per lotto?
- Il tagliando di prova viene fuso separatamente e lo dice il certificato?
- Quale distorsione è accettabile dopo il trattamento?
- Lo stress del fornitore si allevierà nuovamente dopo la lavorazione di sgrossatura?
- Quale finestra di processo viene utilizzata e come viene registrata per la tracciabilità?
Il trattamento termico non è un'operazione di finitura imbullonata su una fusione; è il passaggio che trasforma una colata in una materia. Decidere la matrice in base a ciò che fa la parte, scrivere il requisito in termini che un laboratorio può misurare e trattare il certificato come prova di un tagliando piuttosto che come una promessa sulla fusione. I fornitori che controllano i tempi di sformatura e raffreddamento tendono a rispondere a queste domande senza esitazione, perché è qui che inizia effettivamente la maggior parte della variazione dei getti in ghisa duttile trattati termicamente.