IT
Il corpo di un compressore da 1,8 tonnellate esce dallo scuotitore con bordi netti e supera il controllo dimensionale, poi si guasta al centro di lavoro: una fascia scura e imbrattata si apre pochi millimetri sotto la faccia superiore. Il foglio chimico sembra ragionevole e la fusione non è porosa. Il difetto è la flottazione della grafite, e una volta raggiunta una superficie lavorata il calore, il trattamento della fusione e il costo dello stampaggio sono già spesi.
La regola di funzionamento è semplice da enunciare. La flottazione è un difetto legato alla densità delle sezioni pesanti a raffreddamento lento ed è controllato abbinando il carbonio equivalente al modulo di sezione, raffreddando appositamente la faccia superiore e decidendo in anticipo dove si troverà il metallo sacrificale. La chimica da sola non risolverà il problema e una barra di prova fusa separatamente non ti avviserà del problema.
Cos'è realmente la flottazione della grafite
La ghisa duttile solidifica attraverso una reazione eutettica in cui la grafite cresce sotto forma di noduli all'interno del liquido. Un nodulo ha una densità di circa 2,2 g/cm³; il ferro liquido circostante è prossimo a 7 g/cm³. Questo spazio è una forza di galleggiamento e, in una fusione che rimane liquida per lungo tempo, è sufficiente per spostare i noduli verso l'alto attraverso la massa fusa.
In una parete da 20 mm il congelamento dura pochi secondi e i noduli restano bloccati nel punto in cui si formano. In una parete di 150 mm la stessa lega può rimanere liquida per molti minuti, ed i noduli che si formano precocemente hanno il tempo di risalire. Il risultato è uno strato ricco di grafite sotto la faccia superiore – spesso i primi 5-30 mm, a seconda delle dimensioni della sezione e della temperatura di colata – situato sopra una fascia la cui struttura e proprietà si sono silenziosamente degradate.
La flottazione è una macrosegregazione, non un problema di nodularità. La banda interessata può mostrare un numero di noduli accettabile al microscopio mentre la resistenza alla trazione e l'allungamento in quella banda sono diminuiti drasticamente.
Questa distinzione decide come viene ispezionato il difetto. Una fonderia può produrre un'eccellente nodularità, una matrice pulita e un test di trazione superato su una barra fusa separatamente, e spedire comunque un pezzo fuso la cui faccia superiore non sopravvivrà alla prima lavorazione. Vale anche la pena separare la flottazione dal resto della famiglia di difetti: la grafite grossa appare in sezioni pesanti come una degenerazione raggruppata, simile a un vermicolo, piuttosto che una migrazione fisica di noduli, e la grafite esplosa di solito indica un problema di trattamento della fusione. I rimedi differiscono, quindi la diagnosi deve essere specifica.
Gli operatori che riscontrano il difetto per la prima volta tendono a dare la colpa alla pratica del versamento. Vale la pena ritornare al materiale stesso, per un breve ripasso ciò che la ghisa sferoidale offre in servizio mette il problema in prospettiva prima che la fonderia si prenda la colpa.
Carbonioio equivalente e modulo sezionale: i due numeri che contano
Due variabili decidono la maggior parte del risultato. Il primo è il carbonio equivalente, CE = C Si/3, con l'aggiunta di fosforo da parte di alcuni negozi. Il secondo è il modulo di sezione, il rapporto volume/superficie della parte più pesante della fusione, perché determina per quanto tempo il metallo rimane liquido dopo il riempimento.
Le revisioni pubblicate sulla ghisa duttile a sezione pesante collocano il rischio di flottazione al di sopra di circa il 4,5% CE e il rischio aumenta con l’aumentare delle dimensioni della sezione. Ecco perché il carbonio e il silicio devono essere correlati al modulo di sezione invece di essere scelti una volta e riutilizzati in una famiglia di prodotti: una sostanza chimica che si riversa magnificamente in un sottile coperchio della pompa galleggerà in uno spesso corpo del compressore.
| Variabile | Perché sposta il rischio di flottazione | Direzione per sezioni pesanti |
|---|---|---|
| Equivalente di carbonio | Imposta la grafite eutettica totale e la fluidità; una lunga finestra di solidificazione consente ai noduli di viaggiare | Mantenere una percentuale compresa tra il 4,1 e il 4,4% all'estremità inferiore una volta che lo spessore della parete supera circa 100 mm |
| Carbon | Il carbonio è il materiale che galleggia; ogni decimo in più aggiunge volume alla fascia di accumulazione | Tipicamente dal 3,5 al 3,7% anziché dal 3,8% e oltre |
| Silicio | Aumenta il CE di circa un terzo del proprio peso e favorisce la grafitizzazione | Da 2,0 a 2,5%, scelto rispetto al massimale CE piuttosto che rispetto al solo grado |
| Temperatura di versamento | Il surriscaldamento extra allunga il tempo in cui il getto rimane liquido | Fresco quanto lo stampo si riempie in modo affidabile, spesso da 1.360 a 1.400 °C |
| Raffreddamento della faccia superiore | Il congelamento precoce della parte superiore blocca i noduli in posizione | Brividi, sabbia densa, nessun tetto caldo lasciato aperto |
| Posizione del montante | Un montante superiore contiene una pozza di liquido esattamente dove si raccolgono i noduli | Alimentazione dal lato o dal fondo dove la geometria lo consente; freddo sotto la faccia superiore |
La tavola è una direzione di viaggio, non una ricetta. Due fonderie che lavorano con lo stesso modulo di sezione possono stabilirsi su livelli di carbonio diversi ed avere entrambi ragione, perché le proprietà della sabbia, la pratica del raffreddamento e la temperatura di colata differiscono. Ciò che non dovrebbe differire è la disciplina di scrivere un CE target rispetto al modulo di sezione prima che il modello venga montato e di ricontrollarlo ogni volta che un cliente ispessisce un muro o aggiunge un'estrusione.
Le parti dal guscio spesso sono dove l'aritmetica morde: un corpo del compressore con una parete da 60 a 90 mm, una base della macchina con una massa centrale pesante o un alloggiamento della pompa con una flangia profonda danno ai noduli una lunga corsa verso l'alto.
Leggere i segnali prima che lo faccia la linea di lavorazione
La flottazione raramente si annuncia in fonderia. Appare nel centro di lavoro, durante la rilavorazione o in un reclamo del cliente. I segnali sono abbastanza coerenti da poter costruire una routine attorno a:
- Aspetto superficiale: la faccia superiore può apparire leggermente più opaca o più ruvida dopo la sabbiatura, e la lavorazione di sgrossatura apre striature scure che seguono la superficie anziché attraversarla.
- Metallografia in situ: un campione tagliato dalla faccia superiore di una fusione di prova, o da un capocorda stampato con lo stesso modulo, rivela una banda di accumulo che una barra fusa separatamente non mostra mai.
- Mappatura della durezza: la zona flottata spesso risulta più tenera e più ferritica rispetto alla maggior parte della fusione, come risulta chiaramente su una griglia mappata.
- Velocità e attenuazione degli ultrasuoni: utile per lo screening una volta calibrate le letture rispetto a campioni sezionati della stessa geometria.
- Sezionamento distruttivo: è ancora il metodo di riferimento e vale il costo di ogni nuovo modello o cambiamento chimico significativo.
Non approvare una fusione a sezione pesante solo sulla base della resistenza di una barra di prova fusa separatamente. Le barrette vengono versate sottili, si congelano rapidamente e sono immuni al difetto che stai cercando di individuare.
Il preavviso più economico è un getto di prova sezionato attraverso il muro più pesante. Un taglio sulla faccia superiore ti dice di più sull'equivalente carbonio, sul posizionamento del freddo e sulla posizione delle bretelle rispetto a un mese di test di trazione.
Contromisure che reggono la produzione
- Imposta l'alchimia sulla sezione, non sul voto. Abbassare prima il carbonio, quindi tagliare il silicio contro il soffitto CE; se una specifica spinge il silicio verso l’alto per un requisito di matrice, il carbonio deve scendere ulteriormente.
- Congelare prima la faccia superiore. Brividi esterni o interni, o una sabbia affacciata che attira il calore più velocemente, accorciano la finestra in cui i noduli possono viaggiare. Misura il freddo rispetto al punto caldo reale anziché punteggiarlo sul viso.
- Versare freddo quando lo stampo si riempie in modo affidabile. Il surriscaldamento acquista fluidità e compromette la resistenza alla flottazione; Una temperatura compresa tra 1.360 e 1.400 °C copre la maggior parte dei lavori su sezioni pesanti e anche una lunga permanenza nel forno è controproducente.
- Decidere dove è consentito vivere al difetto. Le facce lavorate critiche appartengono al fondo o su un lato dello stampo; la faccia superiore ottiene un margine sacrificale, da 10 a 25 mm come punto di partenza comune, lavorato via con la fascia flottata al suo interno.
- Mantenere stretto il trattamento di fusione. Il residuo di magnesio compreso tra lo 0,03 e lo 0,05%, il basso contenuto di terre rare, l'inoculazione tempestiva e l'assenza di riscaldamento non necessario riducono la possibilità che un problema di trattamento si aggravi a un problema di flottazione.
- Verificare per calore, non per anno. Un campione sezionato dalla prima fusione di un nuovo modello, più la metallografia periodica della faccia superiore, cattura un equivalente di carbonio alla deriva prima che un lotto raggiunga la linea di lavorazione.
Niente di tutto ciò è costoso di per sé, e per una struttura monoblocco pesante – una base di macchina, un corpo di compressore, un alloggiamento di pompa – il primo articolo sezionato si ripaga da solo la prima volta che impedisce una fusione rottamata.
Cosa chiedere prima di effettuare l'ordine
Se si acquistano pezzi fusi in ghisa sferoidale di sezione pesante, la flottazione è una questione del fornitore tanto quanto della fonderia. Le risposte che desideri sono specifiche e le domande sono brevi:
- In base a quale modulo di sezione hai costruito la chimica e quale equivalente di carbonio hai scelto come obiettivo?
- Dove prelevate il campione metallografico, dalla fusione stessa o da una barra fusa separatamente?
- Come controlli il raffreddamento sulla faccia superiore e qual è la posizione del montante?
- Quale sovrametallo di lavorazione lasci sulla faccia superiore e come sei arrivato a quel numero?
- Registrate carbonio, silicio, magnesio e temperatura di colata per ogni riscaldamento e posso vedere gli ultimi sei mesi di tali dati?
Un fornitore che risponde alle prime due domande in termini generali e all'ultima con una promessa sta quotando sul prezzo piuttosto che sulla struttura. Le conseguenze commerciali meritano di essere spiegate chiaramente: un pezzo fuso che supera il certificato e si rompe al centro di lavorazione è il tipo di rottame più costoso, perché l'acquirente ha già pagato il trasporto, il tempo di lavorazione e una linea di produzione ferma.
I fornitori che movimentano bene i profilati pesanti solitamente rispondono a queste domande prima che vengano poste; il modulo di sezione, il carbonio equivalente target, la disposizione del freddo e la posizione di campionamento tendono ad apparire nel pacchetto del preventivo senza richiesta.
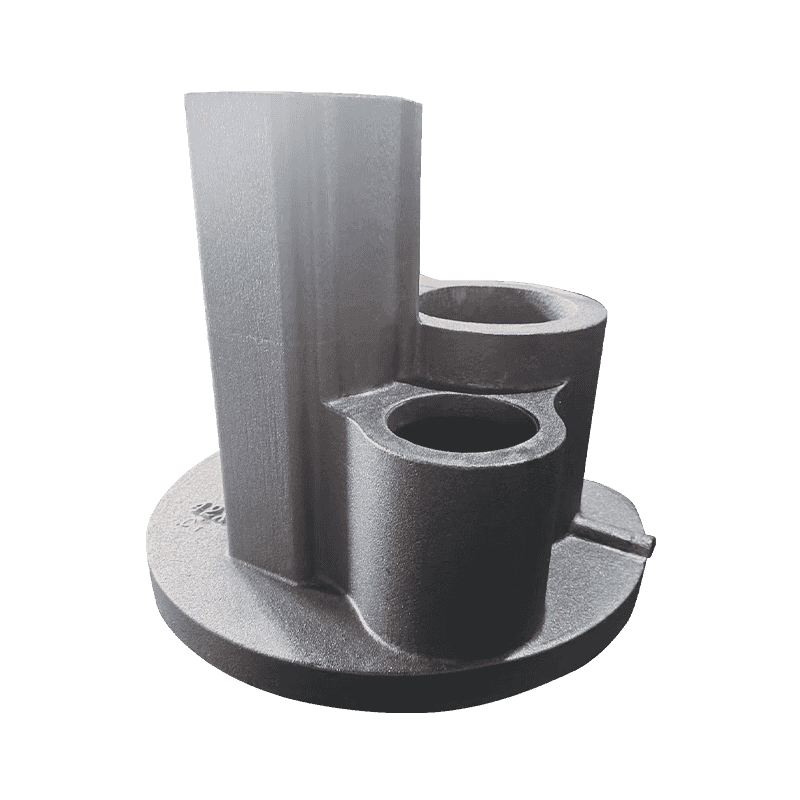
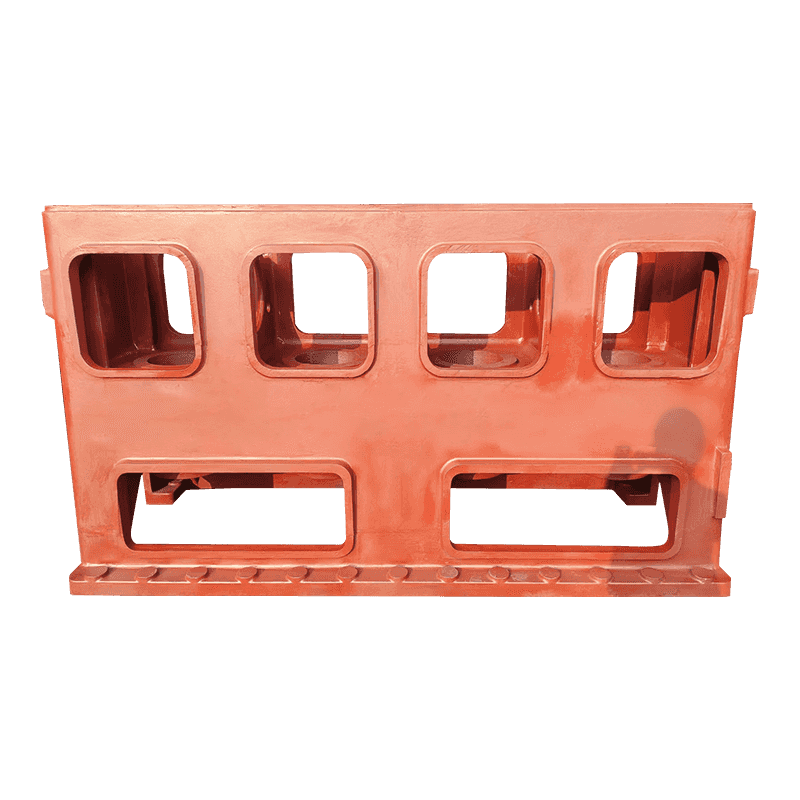
La stessa disciplina attraversa la gamma delle fusioni in ghisa duttile costruito attorno a componenti di compressori, pompe, valvole e macchine utensili, dove lo spessore delle pareti varia abbastanza da impedire che un singolo prodotto chimico copra ogni parte.
La flottazione della grafite non è un difetto misterioso una volta che la fisica è sul tavolo. I noduli sono più leggeri del liquido che li trasporta, le sezioni pesanti rimangono liquide abbastanza a lungo da far sì che la differenza abbia importanza, e il metallo che finisce sotto la faccia superiore non è il metallo presupposto dal disegno.
Controllalo con tre decisioni prese in anticipo: carbonio equivalente abbinato al modulo di sezione, raffreddamento deliberato della faccia superiore e un sovrametallo di lavorazione che mantenga la fascia flottante all'interno del contenitore degli scarti anziché all'interno della parte finita. Tutto ciò che segue – barre di prova, certificati e rapporti di ispezione – è conferma, non protezione.