IT
Lavorazione di getti di ghisa sferoidale : Ciò che imposta il costo per parte
La grafite nodulare rende la ghisa duttile forte, tenace e vale la pena specificarla. Inoltre, rende i trucioli fibrosi, resistenti al calore e la finestra di tolleranza più ristretta di quanto ammetta la maggior parte dei disegni. Il controllo della pendenza e il fissaggio decidono più di qualsiasi catalogo di inserti.
Due alloggiamenti dei cuscinetti, fusi nella stessa settimana dallo stesso modello, possono comportarsi come due materiali diversi su una macchina. Si fora in modo pulito a 220 m/min. L'altro smussa l'angolo dell'inserto prima che l'utensile raggiunga la profondità completa. Il programma non è mai cambiato. Le fusioni hanno fatto: una sezione ricca di perlite vicino a un montante, una pelle fredda su una costola sottile o uno swing da 40 HBW attraverso il lotto.
La metallurgia definisce il soffitto, le attrezzature definiscono il pavimento e i dati di taglio funzionano solo all'interno della finestra tra di loro.
Perché le macchine per ghisa sferoidale sono diverse dalla ghisa grigia
Nella ghisa grigia, la grafite forma scaglie che si trovano all'interno della matrice come migliaia di piccoli rompitrucioli interni. I trucioli si tagliano corti e il taglio risulta leggero. Il trattamento con magnesio trasforma la grafite in noduli, che sono ciò che conferisce alla ghisa duttile la sua resistenza e allungamento, e anche ciò che rimuove la rottura del truciolo incorporata.
Sulla macchina il risultato è prevedibile: trucioli più lunghi e più fibrosi, forze di taglio più elevate alla stessa profondità di taglio e più calore trattenuto nel tagliente perché il truciolo ne porta via meno. La matrice attorno a quei noduli decide quindi come si usura lo strumento.
- Ferritico, intorno a 170-210 HBW. Morbido e gommoso; tagliente di riporto, finiture sbavate e dimensioni variabili a bassa velocità.
- Perlitico, circa 230-290 HBW. Abrasivo; l'usura sul fianco e l'usura ad intaglio prendono il sopravvento e la durata dell'utensile diminuisce rapidamente con l'aumentare della durezza.
- Struttura mista fuso. Un grado può leggere 200 HBW in una flangia sottile e 250 HBW in un mozzo pesante, semplicemente perché la velocità di raffreddamento è diversa.
- Nodularità e conta dei noduli. Macchine di grafite fini e ad alto numero costantemente; la grafite grossolana o degenerata diventa un problema di lavorazione molto prima che diventi un problema di resistenza.
Due fusioni possono portare lo stesso timbro di qualità e differire comunque di 40 HBW. Questa differenza non appare mai nel disegno. Appare sulla fattura inserita.
Un dettaglio che vale la pena ripetere: le particelle fini di ghisa sferoidale non sono innocue. La sgrossatura a secco produce una polvere fine ricca di grafite, quindi l'estrazione al taglio fa parte del processo, non della pulizia.
Parametri di taglio validi in officina
Le cifre seguenti sono punti di partenza per il metallo duro rivestito su una macchina rigida, non promesse. La ghisa duttile taglia più velocemente dell'acciaio a basso tenore di carbonio e più lentamente della ghisa grigia della stessa durezza, e la diffusione all'interno di un lotto è solitamente più ampia della differenza tra i gradi.
| Condizione | Durezza tipica | Velocità di rotazione | Nutrire | Note |
|---|---|---|---|---|
| Ferritico, tal quale | 170-210 HBW | 220-300 metri/minuto | 0,25-0,40 mm/giro | Rastrello positivo forte; mantenere la profondità di sgrossatura superiore a 2 mm in modo che il bordo rimanga sotto la pelle |
| Perlitico, come fuso | 230-290 HBW | 150-220 metri/minuto | 0,20-0,35 mm/giro | Substrato resistente con rivestimento TiAlN o Al2O3; aspettarsi usura sui fianchi anziché scheggiature |
| Autemperato o refrigerato | 300-380 HBW | 80-150 metri/minuto | 0,15-0,25 mm/giro | CBN o ceramica a baffi; la rigidità conta più della velocità |
| Taglio interrotto o pelle pesante | varia | ridurre del 25-35% | 0,15-0,25 mm/giro | Rastrello negativo e vantaggio forte; non lasciare mai che l'utensile rimanga nel taglio |
- Mantieni il primo passaggio sotto la pelle ingessata. Sfiorare una superficie fredda è il modo più affidabile per rompere un bordo.
- Non inseguire il traguardo solo con il mangime. Nella ghisa sferoidale, la finitura migliora maggiormente con la velocità e l'affilatura del tagliente che con un avanzamento più leggero.
- Fresatura: taglio ascendente dove consentito dall'impostazione, mantenimento dell'avanzamento per dente elevato ed eliminazione delle parti fini invece di rifinirle.
- Controllare la durezza sul lotto in arrivo, non solo sul primo articolo. Un lotto con 30 HBW al di sopra del campione vanificherà un programma testato su quel campione.
Inserisci un intervallo di durezza nell'ordine di acquisto. Una banda 170-230 HBW è un'istruzione di lavorazione tanto quanto un'istruzione metallurgica, ed è molto più facile concordare prima della fusione che discuterne dopo un problema di durata dell'utensile.
Casting Skin, Chill e il Primo Passaggio
Gli uno o due millimetri esterni di una fusione in sabbia non sono il materiale per il quale è stato selezionato l'inserto. Questo strato può contenere una zona raffreddata da muffa fredda, sabbia bruciata, ossidi e piccole inclusioni. Rimuovendolo con una leggera passata di finitura, l'utensile sfrega anziché tagliare, e lo sfregamento distrugge i bordi.
Fai attenzione ai punti duri vicino alle bretelle e alle costole sottili. Possono rimanere ben al di sopra della durezza del lotto dichiarata. Se lo stesso punto su ogni parte stride e scolorisce, trattalo prima come un problema di disegno e raffreddamento; la modifica della qualità dell'inserto sposta il guasto solo alcune parti dopo.
- Piano su una superficie che verrà comunque lavorata oppure specificare una piazzola lavorata come Riferimento.
- Supporto direttamente sotto ogni morsetto. Il ferro duttile è sufficientemente duttile da molleggiare sotto il carico di serraggio e mantenere la deflessione finché i morsetti non si staccano.
- Utilizzare il supporto a tre punti più martinetti regolabili su basi e colonne lunghe e verificare l'oscillazione prima di serrare qualsiasi cosa.
- Sgrossare, rilasciare e poi finire. Se la parte si muove dopo la sgrossatura, quel movimento appartiene al piano di processo, non a una nota di rilavorazione.
Fori, riferimenti e alloggiamenti che devono rimanere concentrici
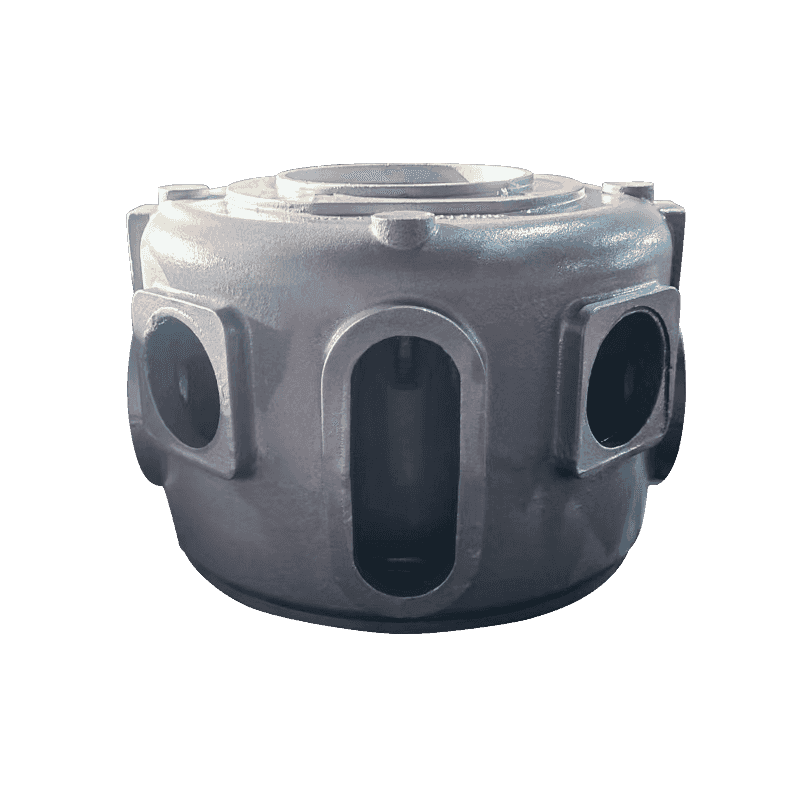
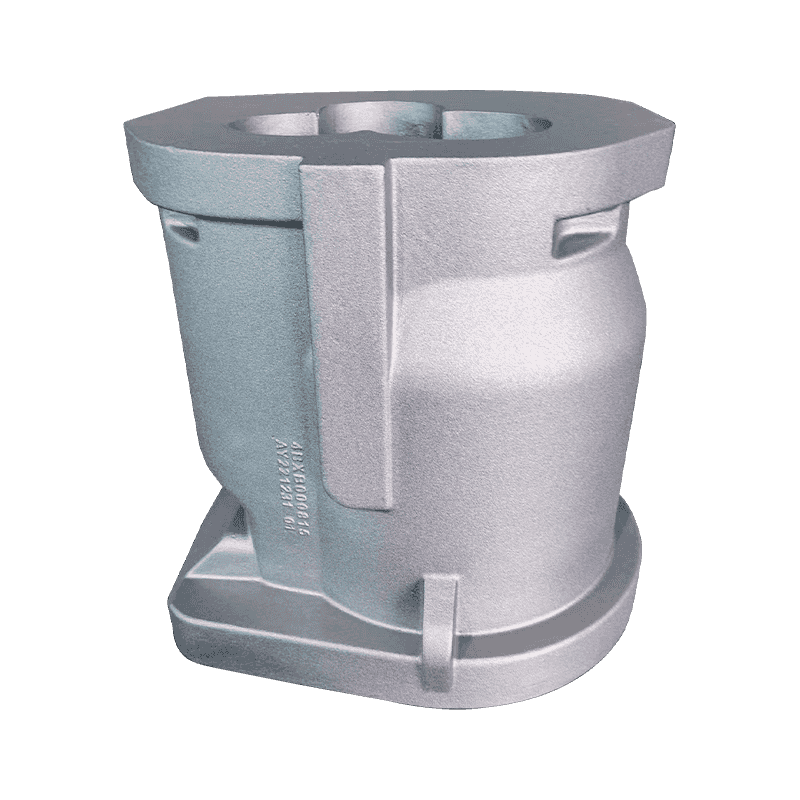
La maggior parte degli scarti sui getti di ghisa sferoidale lavorati sono geometrici, non estetici. Un corpo del compressore unisce una superficie di montaggio, un foro principale e diverse sedi dell'albero. Indica che l'alesaggio di una faccia di fusione grezza e la tolleranza su cui stai realmente lavorando sono quelli del modello, non quelli della macchina.
La sequenza che regge non è affascinante: sgrossare le facce del riferimento, lasciare che la fusione si assesti, quindi rifinire la perforazione e lavorare a macchina ogni sede correlata da essa. La maggiore resistenza della ghisa duttile consente ai progettisti di assottigliare le pareti rispetto alla ghisa grigia, il che aumenta il peso e compromette la stabilità, perché un alloggiamento sottile si flette sotto il serraggio e si rilassa dopo il taglio.
Il sovrametallo di lavorazione è l'altra metà di quella conversazione. Un margine troppo basso costringe a un passaggio di sfregamento poco profondo; troppo significa un'operazione di sgrossatura aggiuntiva e una maggiore possibilità di apertura della porosità.
| Dimensioni del getto (dimensione massima) | Indennità monofacciale | Parti tipiche |
|---|---|---|
| Fino a 150 mm | 2-3 mm | Coperture, piccoli alloggiamenti, cuscinetti lavorati |
| 150-500 mm | 3-5 mm | Corpi pompe, alloggiamenti cuscinetti, corpi valvole |
| 500-1500mm | 5-8 mm | Corpi compressori, basi macchina |
| Oltre 1500 mm | 8-12 mm | Colonne e grandi cornici |
Telai e pilastri: dove le vibrazioni determinano la finitura
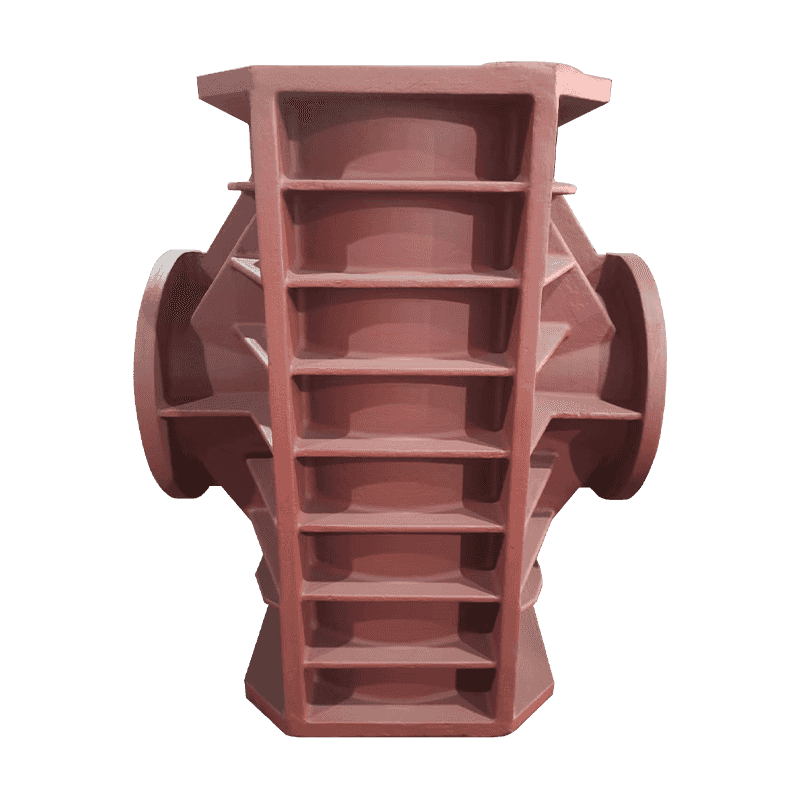
I costruttori di macchine utensili scelgono tra ghisa grigia e duttile per ragioni che risultano evidenti nel taglio. La grafite in scaglie contenuta nella ghisa grigia converte efficacemente le vibrazioni in calore, quindi i letti e gli scivoli che devono rimanere silenziosi sono spesso di ghisa grigia. La grafite nodulare rinuncia in parte a questo smorzamento ma apporta maggiore resistenza e rigidità, motivo per cui le colonne e le strutture sotto carico di flessione sono spesso in ferro duttile.
Per l'operatore, ciò significa che una fusione di grandi dimensioni deve essere stabile prima di poter essere precisa. L'equilibrio termico con l'officina è importante tanto quanto il bloccaggio: una colonna lavorata a freddo e finita a caldo si sposterà tra le operazioni. Il quadro più ampio di come la qualità della fusione influisce sulla precisione della lavorazione vale la pena leggerlo prima che il disegno venga congelato.
In pratica: lavorare prima la faccia di montaggio, indicare da essa le sedi delle guide e mantenere la passata di finitura finché la parte non smette di muoversi. Con tolleranze strette, misurare in due giorni diversi.
Corpi pompa e valvola: spessore delle pareti e percorsi di perdita
I corpi delle pompe e i corpi delle valvole sono limiti di pressione, quindi un difetto nascosto comporta un prezzo elevato. Un poro sepolto in un muro è una colata; lo stesso poro aperto da una barra alesatrice è un pezzo di scarto su cui sono già investite ore di lavorazione.
Due abitudini riducono questo rischio. Specificare l'esame non distruttivo sui limiti di pressione prima della lavorazione anziché dopo, perché la radiografia o i test a ultrasuoni su una fusione grezza costano molto meno di una parte finita con una faccia di tenuta piangente. E inserire planarità e parallelismo nel disegno delle facce delle flange e dei fori delle tenute, poiché le tolleranze dimensionali generali raramente controllano la caratteristica che effettivamente perde.
La ghisa duttile si guadagna il suo posto tollerando colpi d'ariete, cicli termici e picchi di pressione che creerebbero un materiale più fragile. La conseguenza della lavorazione è semplice: le superfici delle guarnizioni e le circonferenze dei bulloni devono mantenere la loro geometria dopo le prove idrauliche, non solo al banco.
Cosa decidere prima del primo taglio
La lavorazione affidabile dei pezzi fusi in ghisa sferoidale è per lo più un'abitudine di acquisto piuttosto che un segreto dell'utensileria. Inserisci questi punti nell'ordine e l'officina smetterà di indovinare:
- Un grado più un intervallo di durezza, con indicata la posizione del test.
- Sovrametallo di lavorazione per caratteristica, non una cifra generale.
- Definizione del datum e se il datum è grezzo o lavorato a macchina.
- Criteri di accettazione della porosità sulle superfici di pressione e di tenuta.
- Approvazione del campione che include una mappa di durezza da una parte in sezione.
Il profitto: quando la diffusione della durezza è controllata e i riferimenti sono concordati, macchine per ghisa sferoidale a velocità prevedibili con durata utensile prevedibile. La variabile che rimane è quella che hai scelto di lasciare aperta.
Haian Aoyu Machinery Manufacturing produce getti in ghisa duttile e grigia per costruttori di compressori, pompe, valvole e macchine utensili, con circa 20.000 tonnellate di capacità di fusione annua ed esperienza di esportazione in Europa, Giappone e Nord America; puoi rivedere l'intero ambito del casting dietro queste parti prima di posizionare un disegno sulla scrivania di un fornitore.