IT
La dura verità sui carburi nelle fusioni in ghisa sferoidale
Dopo quattro fori in un ciclo di produzione, il trapano inizia a fumare. Il certificato del materiale dice ferro duttile, grado 80-55-06. Un controllo a campione della durezza vicino a un passaggio carotato indica 312 HBW, molto al di sopra delle specifiche. I trucioli sono corti, granulosi e grigi invece che riccioli puliti. La parte è dimensionalmente conforme, ma sarà difficile da lavorare e rischiosa sotto carico. La causa sono quasi certamente i carburi.
I carburi nei getti di ghisa duttile compaiono raramente durante l'ispezione in entrata. Si nascondono dietro una durezza media accettabile e una superficie pulita. Diventano visibili quando gli strumenti si consumano in pochi minuti, i fili si strappano o un test di pressione fallisce. Capire cosa li crea e come le fonderie li tengono lontani è il modo più diretto per evitare di pagare due volte lo stesso problema: una volta nella fusione, una volta nella lavorazione e nella garanzia.
La differenza pratica tra una fusione di ghisa duttile affidabile e una problematica di solito non è la durezza media. È l'assenza di fasi dure e fragili esattamente nelle zone che devono essere lavorate e caricate.
Cosa sono i carburi e perché compaiono
In modo correttamente solidificato ferro duttile struttura, il carbonio precipita come grafite sferoidale durante la solidificazione eutettica. Questi noduli di grafite conferiscono al ferro la sua duttilità, capacità di smorzamento e lavorabilità. La trasformazione dipende dal tempo e dalle condizioni di nucleazione.
Quando la velocità di raffreddamento locale è troppo rapida, o quando la composizione del fuso si allontana dalla zona stabile della grafite, il carbonio si combina direttamente con il ferro per formare cementite (Fe3C). Se la cementite forma un reticolo connesso la struttura prende il nome di carburo ledeburitico. È la stessa fase che conferisce durezza al ferro bianco, ma nella ghisa sferoidale è un difetto, non una caratteristica di progettazione.
La ricerca sulla solidificazione del ferro nodulare punta agli stessi fattori scatenanti:
- Raffreddamento rapido in sezioni sottili. Le pareti dei cilindri, le nervature della pompa e i bordi delle guide si solidificano più velocemente dei perni pesanti, lasciando poco tempo alla crescita della grafite.
- Equivalente a basso contenuto di carbonio. Un valore CE inferiore a circa 4,3 spinge la solidificazione verso la formazione di carburo.
- Elementi stabilizzanti in carburo. Cromo, manganese, molibdeno, vanadio e boro promuovono la cementite anche a livelli moderati, spesso entrando attraverso rottami di acciaio non monitorati.
- Svanimento dell'inoculazione. L'inoculazione fornisce i siti di nucleazione di cui la grafite ha bisogno. Una quantità insufficiente di inoculante o un ritardo troppo lungo prima del versamento lasciano la massa fusa senza tali siti.
- Condizioni termiche localizzate. Le zone di ultimo congelamento di una fusione sono dove si concentrano massicci carburi.
"I carburi sono la memoria della fusione della propria storia di raffreddamento. La domanda è se si legge quella memoria prima della lavorazione o dopo un guasto."
Informazioni. I carburi non sono automaticamente causa di rigetto. Alcune specifiche industriali tollerano fino al 3% di carburo per area in zone non funzionali definite. La questione è se la tolleranza è documentata e concordata o scoperta per caso.
Che effetti hanno i carburi sulla lavorazione e sulla durata
La prima regola dei problemi al carburo: sono locali. Un singolo punto freddo in una cavità dello stampo può produrre una zona di carburo mentre il resto della fusione è integro. I campioni di trazione media possono passare e il pezzo fuso può comunque distruggere una taglierina o incrinarsi durante il servizio.
La lavorazione è solitamente il luogo in cui si manifesta per primo il problema. La cementite è molto più dura della matrice perlitica o ferritica, quindi un utensile da taglio che attraversa una zona di carburo subisce impatti violenti. La durata dell'utensile diminuisce, il controllo dimensionale diventa instabile e si verificano rotture nella finitura. Nella perforazione, la differenza tra un lotto buono e uno scadente è visibile già nei primi fori.
Dal punto di vista delle prestazioni, i carburi eliminano la capacità del materiale di deformarsi plasticamente. Una fusione con una rete pronunciata di carburo si comporta come il ferro bianco: più duro, ma fragile. L'allungamento può scendere al di sotto del 3%, l'energia d'impatto diminuisce drasticamente e la parte diventa sensibile agli intagli e alle concentrazioni di stress. Ciò è importante per i corpi delle pompe sotto pressione, gli alloggiamenti dei compressori sottoposti a cicli termici e le strutture delle macchine utensili che devono mantenere l'allineamento.
| Proprietà | Ferro duttile normale | Con rete in metallo duro |
|---|---|---|
| Durezza (HBW) | 170 - 250 | 300 - 500 localizzati |
| Allungamento (%) | 6 - 18 | Sotto 3 |
| Resistenza all'impatto (J) | 8 - 25 | Sotto 5 |
| Lavorabilità | Buono con utensili standard | Povero; rapida usura e scheggiatura |
| Comportamento fallimentare | Deformazione duttile con avvertimento visibile | Frattura fragile senza preavviso significativo |
Pericolo. In una parte contenente pressione, una zona di carburo in corrispondenza di un angolo interno funge da innescatore di cricche. Quando viene applicata la pressione, la zona dura non può sopportare la deformazione e il cedimento cambia da perdita prima della rottura a frattura improvvisa.
Controlli di processo che tengono lontani i carburi
Il controllo del carburo dipende da quattro variabili: chimica, inoculazione, velocità di raffreddamento e trattamento termico. Le fonderie più forti le gestiscono tutte e quattro come un unico sistema, non come punti di controllo separati.
Chimica e carbonio equivalente
Per la ghisa duttile di ingegneria generale, l'equivalente di carbonio è generalmente compreso tra il 4,3 e il 4,6%, con il silicio tra il 2,2 e il 2,8%. Il limite inferiore è critico: al di sotto del CE eutettico, la massa fusa diventa più incline alla precipitazione del carburo, indipendentemente dalla qualità dell'inoculazione.
Inoculazione tardiva e affidabile
L'inoculazione aggiunge siti di nucleazione per la grafite. L'inoculazione tardiva, eseguita nel flusso di colata o durante il trasferimento in siviera, fornisce il conteggio dei nuclei più elevato quando il metallo entra nello stampo. L'intervallo tra l'inoculazione e il versamento conta tanto quanto la quantità di inoculante; l'inoculazione sbiadita è una delle principali cause di incoerenza tra lotto e lotto.
Velocità di raffreddamento e progettazione delle sezioni
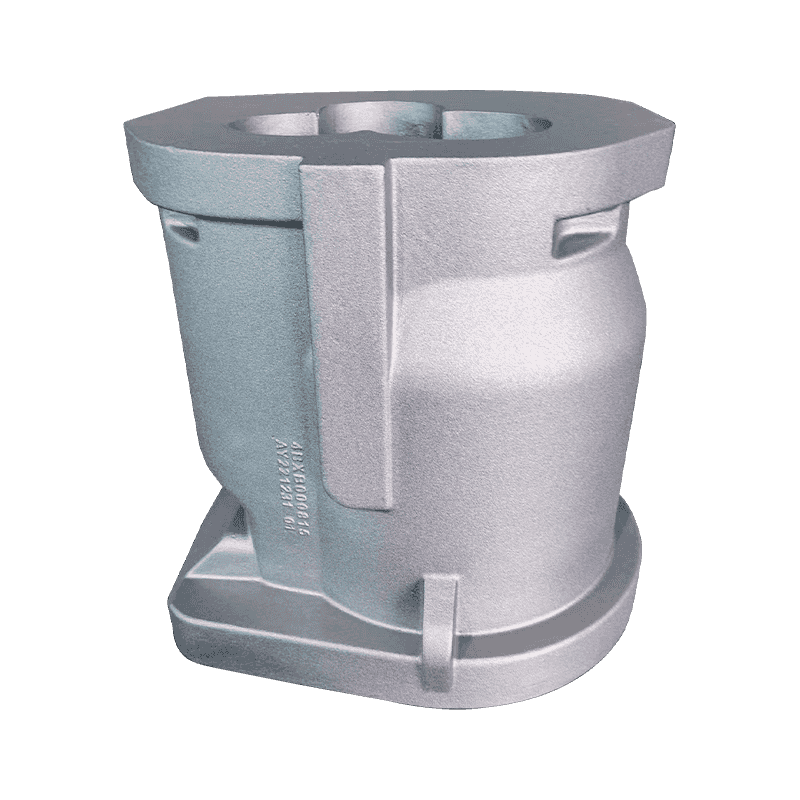
Il progettista della fusione e la fonderia dovrebbero esaminare le sezioni sottili, le transizioni nette e i passaggi del nucleo prima che il modello venga tagliato. I componenti del compressore a pareti sottili sono un classico esempio: canali di raffreddamento, pareti strette e zone filettate creano più posizioni con un'elevata velocità di raffreddamento locale. Le fonderie che producono regolarmente tali parti adattano il colata, la temperatura di colata e le condizioni dello stampo per rimanere nell'intervallo di stabilità della grafite.
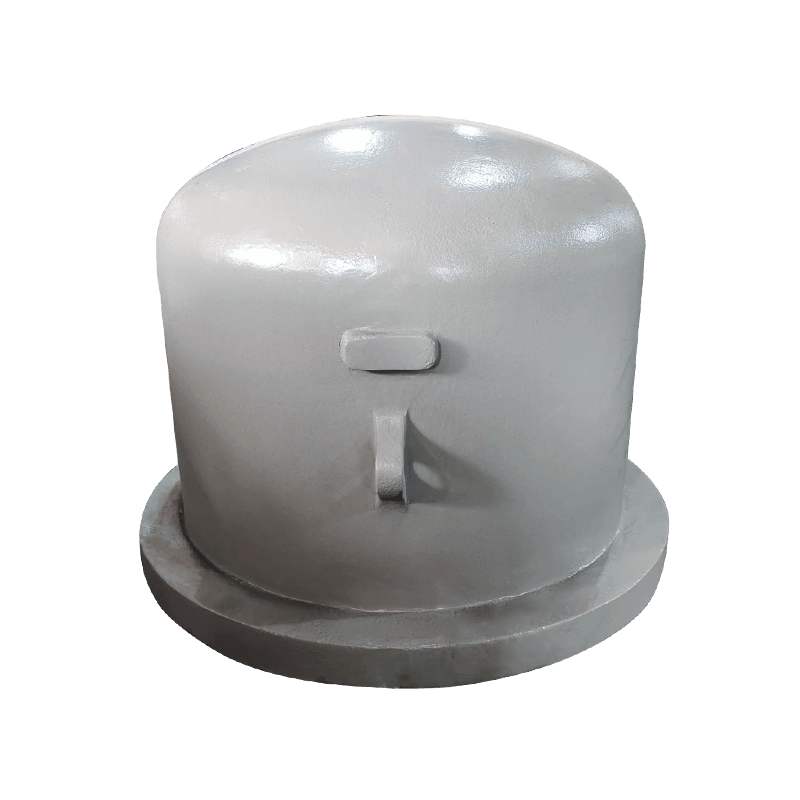
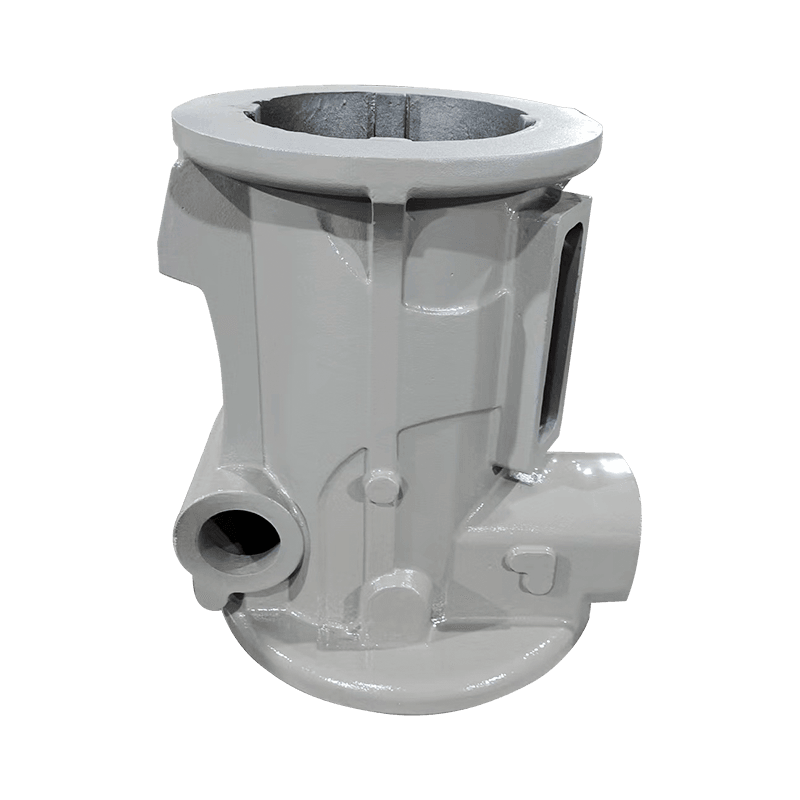
 Cilindro compressore HT250 con fusione in sabbia di resina Questo cilindro portante la pressione si basa su ghisa HT250 ad alta resistenza e stampaggio in sabbia di resina. Le sue pareti sottili e i canali di raffreddamento creano zone soggette a carburo, rendendo i rischi dell'area di transizione discussi qui direttamente rilevanti. Visualizza il prodotto →
Quando una sezione sottile confina con una sezione pesante, il tempo di solidificazione cambia bruscamente e quella zona di transizione è dove preferiscono apparire i carburi. Le revisioni dei modelli, i raggi di transizione e il raffreddamento controllato dello stampo evitano il problema invece di correggerlo in seguito.
Il trattamento termico come fase correttiva
Se i carburi si sono già formati, la ricottura ferritizzante li dissolve. Mantenendo i getti a circa 900 gradi Celsius per una o tre ore, quindi raffreddandoli lentamente, si consente alla cementite di decomporsi e al carbonio di precipitare come grafite. Il trattamento termico dei getti delle macchine utensili segue la stessa logica: portare la matrice alla durezza specificata ed eliminare le fasi instabili. Il trattamento termico costa tempo ed energia, pertanto le fonderie lo considerano una fase correttiva, non un sostituto del controllo del processo.
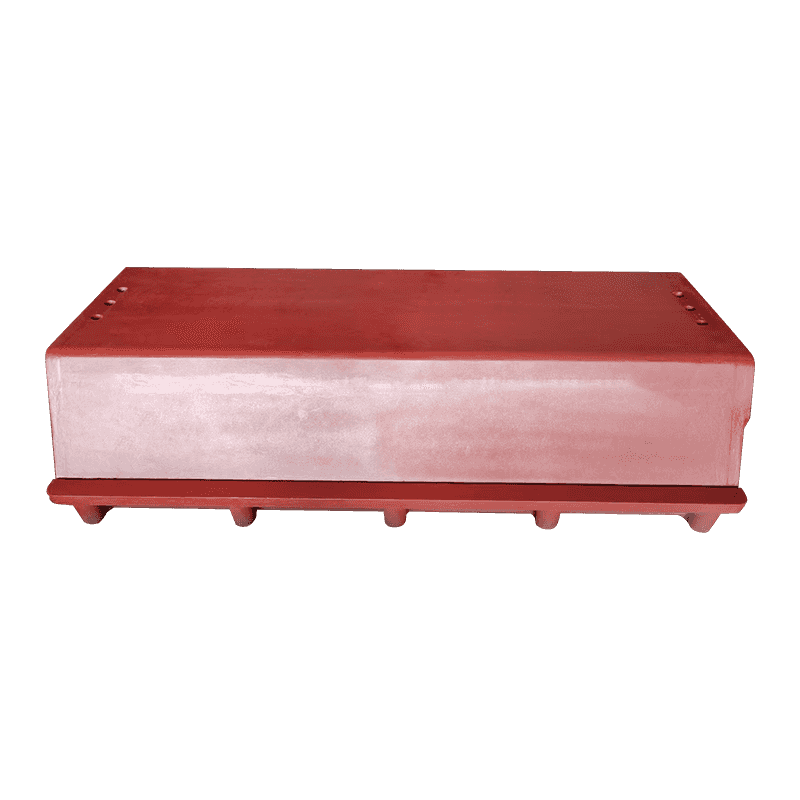
I getti delle macchine utensili, con le loro sezioni pesanti e i lunghi tempi di raffreddamento, sono meno esposti ai carburi a parete sottile ma necessitano comunque di un ciclo di ricottura definito per fornire una struttura stabile e uniforme.
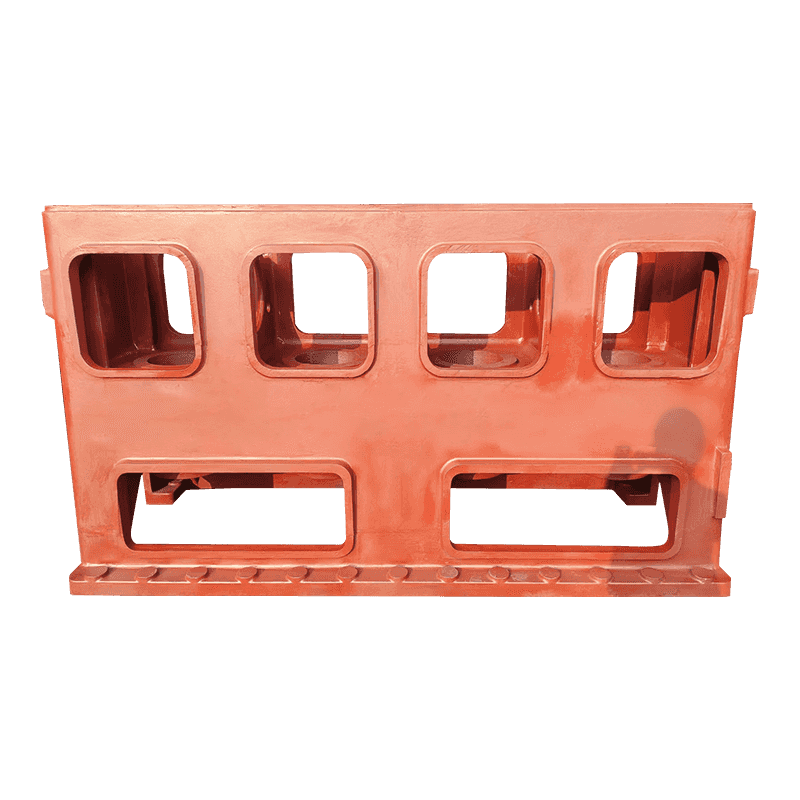
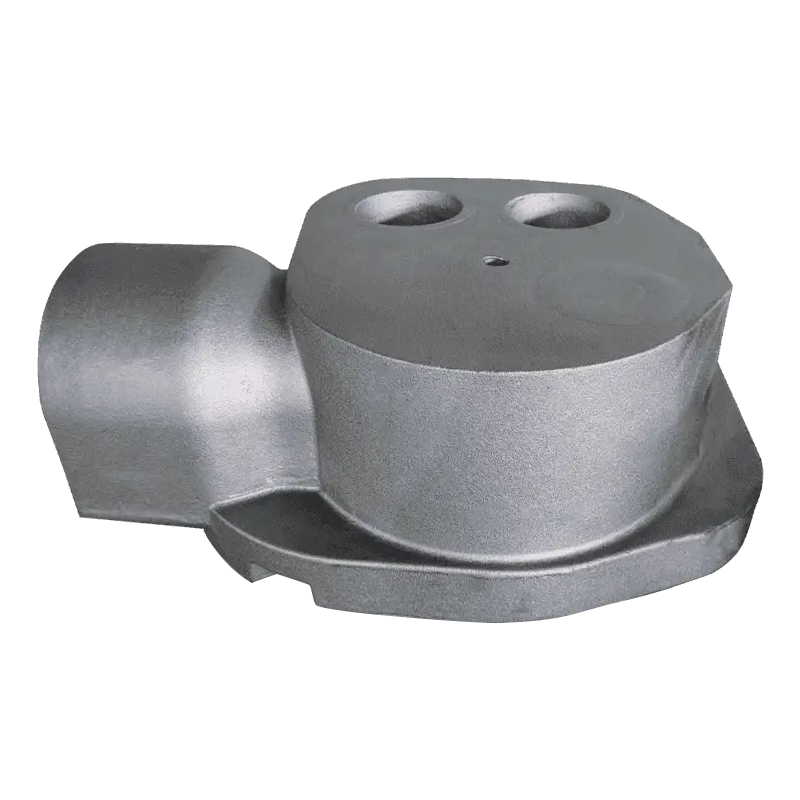
 Base macchina stabile per il supporto della macchina utensile Fungendo da base strutturale di una macchina utensile, questa base fornisce rigidità e resistenza alle vibrazioni. Il testo circostante sottolinea che i getti di sezione pesante necessitano ancora di un ciclo di ricottura definito per una struttura coerente e uniforme. Visualizza il prodotto →
Successo. Una fonderia che applica limiti chimici rigorosi, inoculazione tardiva e un ciclo di ricottura definito può produrre ghisa duttile che viene lavorata in modo identico da lotto a lotto. Questa coerenza vale più del risparmio derivante da un mix di tariffe più economico.
Cosa verificare prima di effettuare l'ordine
I carburi sono il risultato di un processo, non un evento casuale. Poche domande mirate separano una fonderia che controlla il proprio processo da una che spera per il meglio. Questi controlli richiedono poco tempo ed evitano l'insorgere di problemi al carburo dopo l'inizio della lavorazione.
- Esamina il certificato chimico completo. La maggior parte dei certificati elenca carbonio e silicio. Richiedi inoltre i limiti di cromo, manganese, molibdeno e vanadio. Un fornitore che non li segnala potrebbe non monitorarli.
- Chiedere come viene applicata l'inoculazione. L'inoculazione in corrente o in siviera all'ultima fase è un forte segnale che la nucleazione viene presa sul serio.
- Definire la matrice e il trattamento termico. Indicare se i getti vengono consegnati tal quali, normalizzati o ricotti e quale microstruttura è prevista nelle zone critiche.
- Richiedi una mappa di durezza sul primo articolo. Controllare la durezza sulle sezioni sottili e vicino ai fori lavorati, non solo sulla barra di prova fusa separatamente. Il divario tra la durezza della barra di prova e la durezza locale è dove si nascondono i carburi.
- Annotare l'accettazione del carburo per zona. Se il disegno non può tollerare i carburi in un'area specifica, ditelo. Se piccole quantità sono accettabili altrove, ditelo anche voi.
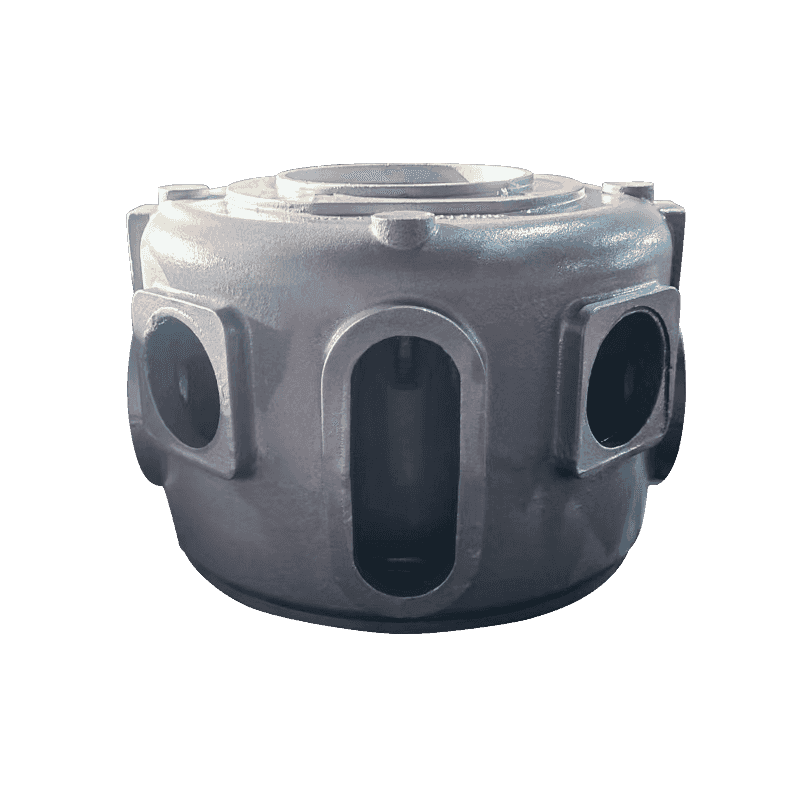
Le fusioni di pompe e valvole sono un tipico caso in cui questa conversazione dà i suoi frutti. Il corpo di una pompa deve essere a tenuta di pressione, lavorato su più facce e affidabile a temperature variabili. La discussione sul carburo si sposta rapidamente da "tutti sono ammessi" a "dove esattamente sono ammessi".
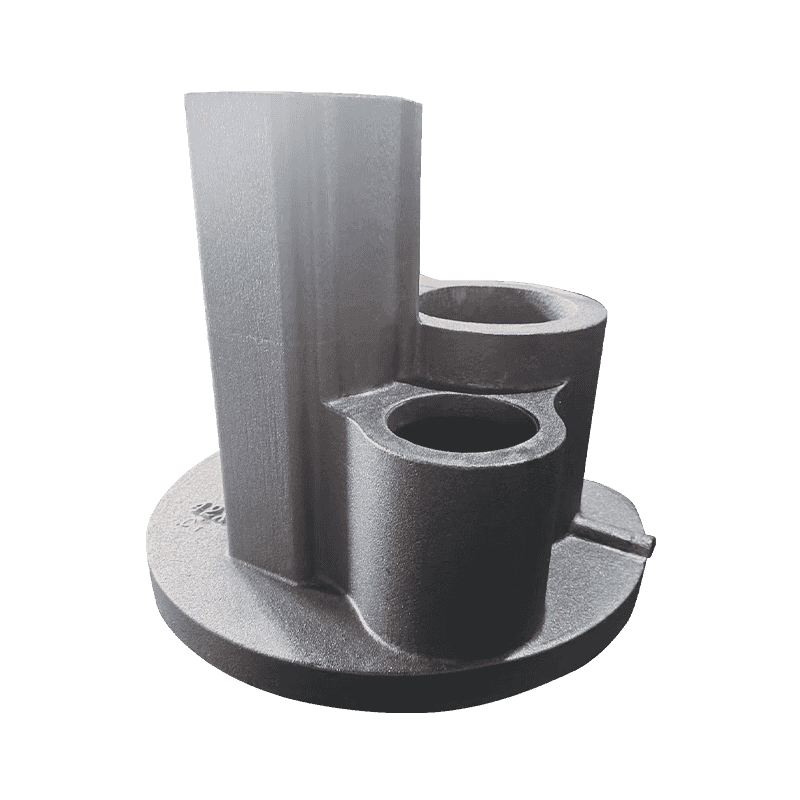
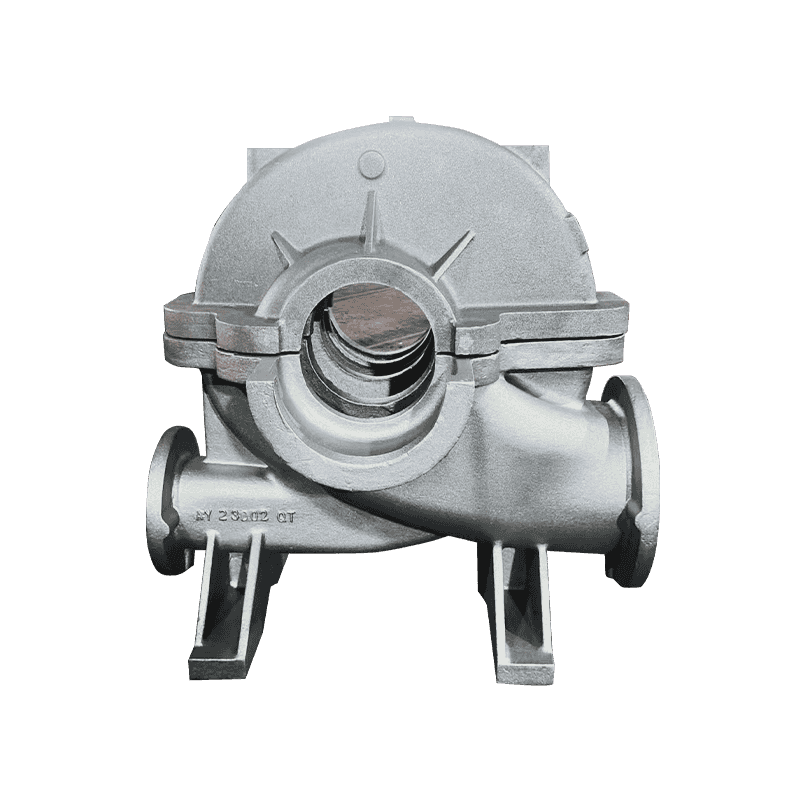
 Corpo pompa in fusione con struttura a tenuta di pressione Questa pompa e il corpo valvola guidano il flusso del fluido e supportano la valvola con canali integrati. Le sue molteplici facce lavorate e i requisiti di tenuta alla pressione sono in linea con la discussione sulla posizione del carburo, rendendolo un elemento chiave da rivedere. Visualizza il prodotto →
Prima di richiedere preventivi, esaminare il portafoglio esistente del fornitore. Una fonderia che già produce geometrie simili ha un vantaggio misurabile; puoi ispezionare la gamma di prodotti e giudica se le fusioni in produzione corrispondono alle parti di cui hai bisogno.
Avvertimento. Una quotazione notevolmente inferiore alla media del mercato merita domande extra, non meno. La differenza tra una carica controllata e una carica economica è spesso visibile nella quantità di elementi stabilizzanti il carburo che entrano nella massa fusa.
Conclusione: i carburi possono essere gestiti, ma solo se lo chiedi
La formazione di carburo nei getti di ghisa duttile è prevedibile. Deriva dalla velocità di raffreddamento locale, dalla composizione e dalle condizioni di nucleazione e può essere controllato attraverso una progettazione deliberata del processo. Il costo della prevenzione è modesto: limiti chimici disciplinati, inoculazione tempestiva e una fase di trattamento termico dove necessario. Il costo della scoperta tardiva dei carburi è elevato: lavorazioni scartate, test di pressione falliti, tempi di fermo macchina e consegne contestate.
Il momento migliore per trattare i metalli duri è prima che il modello venga tagliato e che l'ordine di acquisto venga firmato. Il secondo momento migliore è adesso, mentre continui a controllare le specifiche, il piano di verifica e la conversazione con il tuo fornitore.