IT
Il mozzo del rotore in ghisa sferoidale di una moderna turbina eolica può pesare più di dieci tonnellate. Viene fuso, lavorato e poi imbullonato a una torre che può ergersi a trecento metri dal suolo. Una volta installato, verrà caricato e scaricato milioni di volte, a temperature fino a meno quaranta gradi Celsius, e si prevede che rimarrà strutturalmente solido per vent'anni o più.
Questa combinazione di sezioni pesanti, clima rigido e servizio dominato dalla fatica è il motivo per cui i getti delle turbine eoliche sono specificati nella ghisa duttile ferritica EN-GJS-400-18U-LT quasi con la stessa frequenza con cui l'acciaio è specificato per l'albero principale. La ghisa duttile conferisce al progettista la forza e la tenacità necessarie per creare forme strutturali di grandi dimensioni, e lo fa a un costo di fusione e lavorazione che le alternative in acciaio forgiato o fabbricato non possono eguagliare.
Perché i getti di ghisa duttile dominano l'hardware delle turbine eoliche
Nella ghisa duttile, la grafite all'interno della microstruttura è sferica anziché lamellare. Questi noduli interrompono la matrice metallica duttile molto meno delle scaglie di grafite affilate della ghisa grigia, motivo per cui la ghisa duttile offre allungamento misurabile e resistenza agli urti in un ampio intervallo di temperature. Per i componenti delle turbine eoliche, il risultato pratico è un materiale in grado di trasportare carichi pesanti, sopravvivere a climi freddi ed essere colato in grandi strutture a forma di rete come mozzi, telai e alloggiamenti.
I principali getti per turbine eoliche realizzati in ghisa sferoidale comprendono:
- Mozzi del rotore
- Alloggiamenti dei cuscinetti principali
- Strutture letto e strutture principali
- Alloggiamenti del cambio
- Bracci di torsione
- Alloggiamenti della trasmissione di imbardata e beccheggio
- Pinze freno e staffe di montaggio
La ghisa grigia è più economica e più facile da fondere, ma la sua grafite in scaglie la rende fragile; è limitato a parti leggermente caricate come contrappesi, coperture e portacavi. L'acciaio fuso offre valori di resistenza più elevati sulla carta, ma la sua temperatura di fusione più elevata, lo stampaggio più costoso, i tempi di lavorazione più lunghi e una maggiore tendenza ai difetti da ritiro lo rendono l'eccezione piuttosto che la regola per questi componenti di grande sezione. Ecco perché la ghisa sferoidale, la famiglia di materiali in cui speriamo di rendere più trasparente Cos'è la ferro duttile , occupa il centro di ogni discussione sulla fusione delle turbine eoliche.
EN-GJS-400-18U-LT: Il grado che definisce la categoria
La maggior parte delle specifiche europee delle turbine eoliche fanno riferimento alla norma EN 1563 e richiamano EN-GJS-400-18U-LT, la ghisa duttile ferritica a bassa temperatura precedentemente nota come GGG 40.3. Il codice della qualità spiega il materiale: resistenza alla trazione minima di 400 MPa, allungamento minimo del 18%, U per una prova di impatto con intaglio obbligatoria e LT per la tenacità a bassa temperatura.
I requisiti minimi tipici per questo grado nelle applicazioni delle turbine eoliche sono riepilogati di seguito.
| Proprietà | Requisito minimo | Condizione di prova |
|---|---|---|
| Resistenza alla trazione Rm | 400 MPa | Campione di prova fuso separatamente |
| Resistenza allo 0,2% Rp0,2 | 240MPa | Campione di prova fuso separatamente |
| Allungamento A | 18% | Campione di prova fuso separatamente |
| Resistenza all'impatto KV | 12 J di media, 9 J singoli | A -20 °C, tacca a V |
| Opzione a bassa temperatura | 10 J in media | A -40 °C, aggiunto da molti OEM |
Il requisito critico è la matrice ferritica. La ferrite è la fase tenera e duttile della ghisa; quando circonda i noduli di grafite, la fessura che si sviluppa deve continuamente riprendere il suo percorso invece di attraversare la perlite dura. La U nella designazione significa che il valore di resilienza deve essere dimostrato, non assunto, quindi una fonderia deve controllare con cura la microstruttura allo stato grezzo o ricotta. Per i siti di installazione settentrionali, gli OEM di turbine in genere aggiungono un test di impatto a -40 °C, un minimo di nodularità più elevato o entrambi. Se una fonderia non è in grado di garantire tali valori in una sezione con mozzo da due tonnellate, la fusione non ha già soddisfatto le specifiche prima di lasciare l'officina.
La vita a fatica governa la progettazione
I getti delle turbine eoliche sono progettati tenendo conto della fatica piuttosto che della resistenza statica. La gamma di sollecitazioni in un mozzo o in un telaio del letto può variare di dieci milioni di volte o più, quindi qualsiasi difetto volumetrico ha il potenziale per diventare un nucleo di cricca. EN-GJS-400-18U-LT, con la sua matrice ferritica, offre la tolleranza alle crepe per gestire tale compito. Ma il voto da solo non basta. Il rischio nascosto è la sensibilità della sezione: una parete in un mozzo di 100 mm di spessore si raffredda a una velocità completamente diversa rispetto a una sottile nervatura accanto. Localmente possono comparire grafite più grossolana, un numero inferiore di noduli e carburi residui e con essi minore tenacità e resistenza alla fatica.
Un buon design aiuta. Mantenere lo spessore della sezione il più uniforme possibile, unire le sezioni pesanti in nervature con transizioni graduali e arrotondare ogni angolo rientrante, poiché le concentrazioni di sollecitazione sono il punto in cui iniziano le cricche da fatica.
Controllo di processo in fonderia
I grandi getti di turbine eoliche in ghisa duttile non sono prodotti per fortuna. Ogni fase del processo di fonderia deve essere disciplinata:
- Nodularizzazione. Il magnesio viene aggiunto alla fusione per trasformare la grafite in noduli; la consistenza di questo trattamento decide se la parte raggiunge il 90% di nodularità o meno.
- Inoculazione. L'inoculazione ripetuta con inoculanti a base di ferrosilicio aumenta il numero di noduli e sopprime i carburi liberi nei bordi sottili.
- Versare. I filtri e la velocità di versamento controllata impediscono che scorie e prodotti di riossidazione finiscano nei percorsi di carico critici.
- Alimentazione. La progettazione del montante deve essere convalidata rispetto alla simulazione della solidificazione in modo che i punti caldi isolati non si restringano durante il raffreddamento.
- Trattamento termico. Una ricottura ferritizzante scioglie i carburi e omogeneizza la matrice, ripristinando i valori di allungamento e resilienza richiesti dalla specifica.
Le fonderie con routine di trattamento termico documentate e la capacità di simulare il riempimento e la solidificazione hanno un vantaggio decisivo in questa classe di prodotti.
Una grande fusione di ghisa duttile viene classificata nel momento in cui solidifica. Nessuna lavorazione potrà correggere una microstruttura che non si è sviluppata correttamente.
Cosa specifica un acquirente responsabile
Per gli acquirenti, la discussione sui getti delle turbine eoliche in ghisa sferoidale è quindi una discussione sui requisiti. Una specifica tecnica seria dovrebbe coprire almeno:
- Grado materiale e standard: EN-GJS-400-18U-LT secondo EN 1563 in Europa o ASTM A536 Grado 65-45-12 con una clausola concordata sull'impatto a bassa temperatura per i progetti nordamericani.
- Accettazione della microstruttura: nodularità minima, intervallo dimensionale della grafite e contenuto massimo di perlite nella matrice.
- Testare la posizione e la frequenza del campione: campioni fusi separatamente rispetto a quelli fusi e quanti test Charpy sono necessari per fusione.
- Controlli non distruttivi: livello di test a ultrasuoni, limiti di accettazione e ispezione con particelle magnetiche di superfici critiche lavorate.
- Politica di riparazione: quali difetti minori possono essere riparati, con quale procedura e come le aree riparate vengono nuovamente ispezionate.
- Documentazione: Certificato dei materiali EN 10204 3.1, tabelle dei trattamenti termici e rapporti NDT.
La capacità della fonderia determina l'integrità della fusione
Il passaggio dalle piccole fusioni in ghisa sferoidale alle turbine eoliche non è lineare. Le sezioni pesanti richiedono esperienza in colate, alimentazione, inoculazione, trattamento termico, movimentazione di gru e test non distruttivi che accumulano solo gli operatori di getti di grandi sezioni. Un OEM di turbine o un fornitore di primo livello sta quindi valutando non solo la chimica ma l'intero reparto di produzione della fonderia.
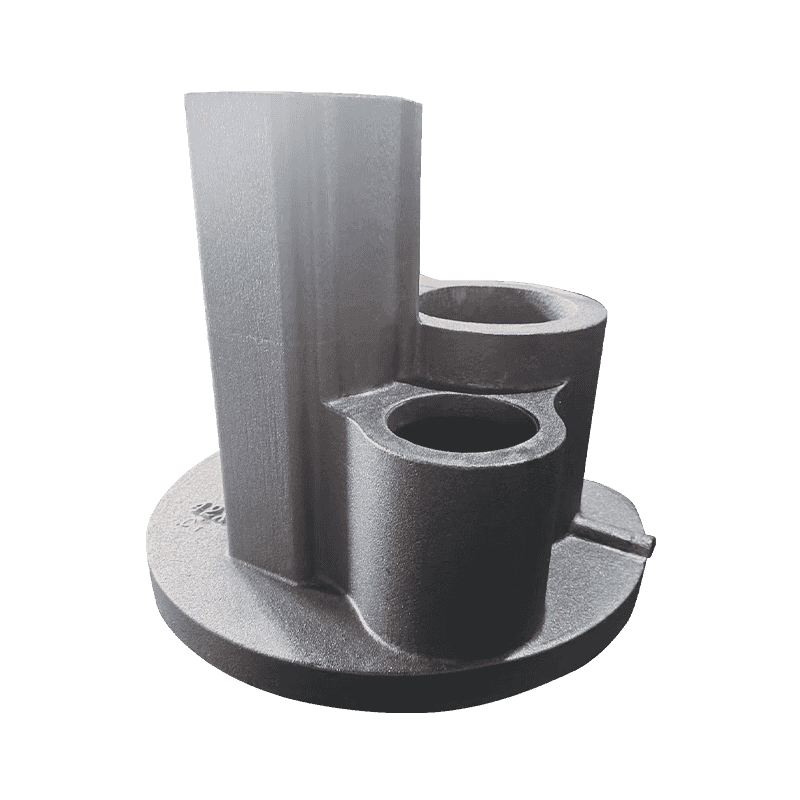
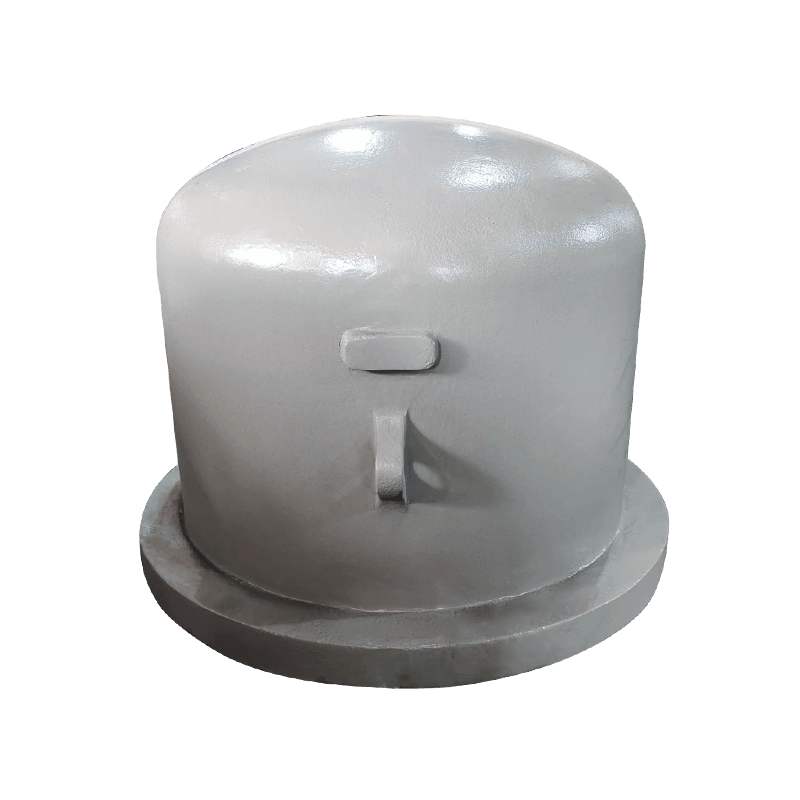
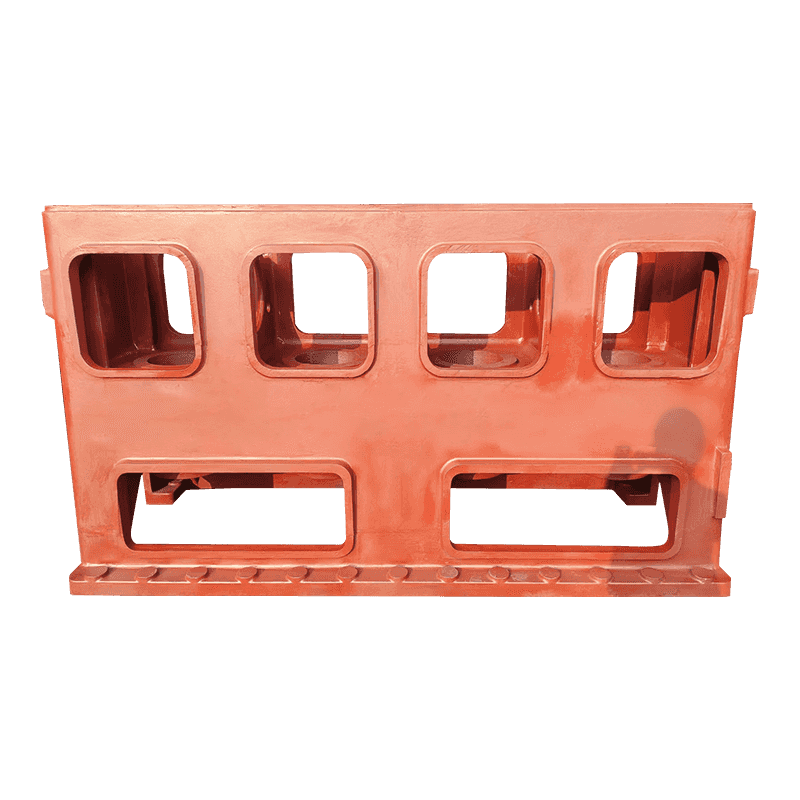
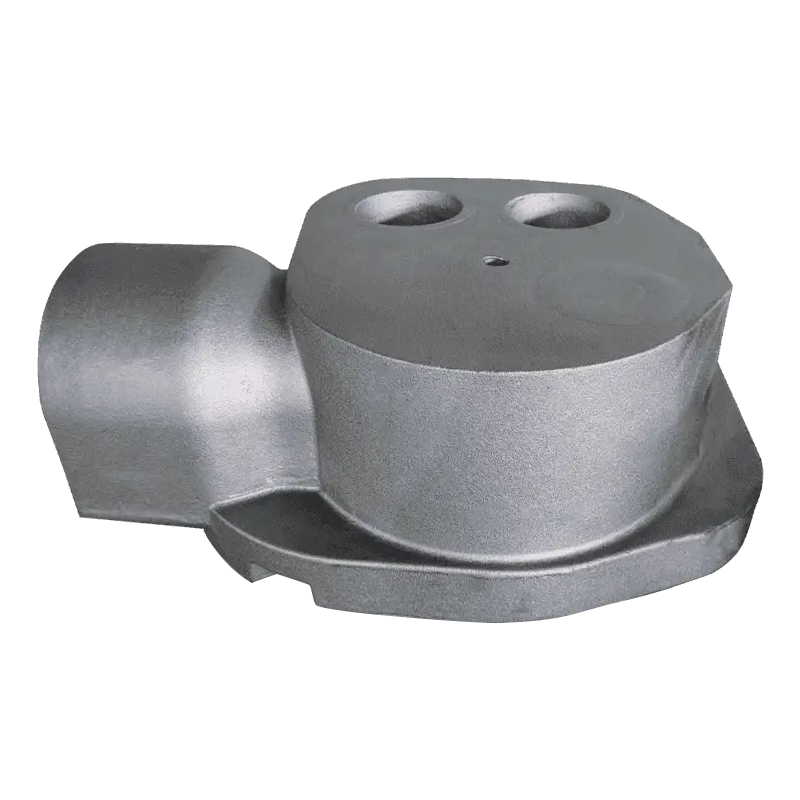
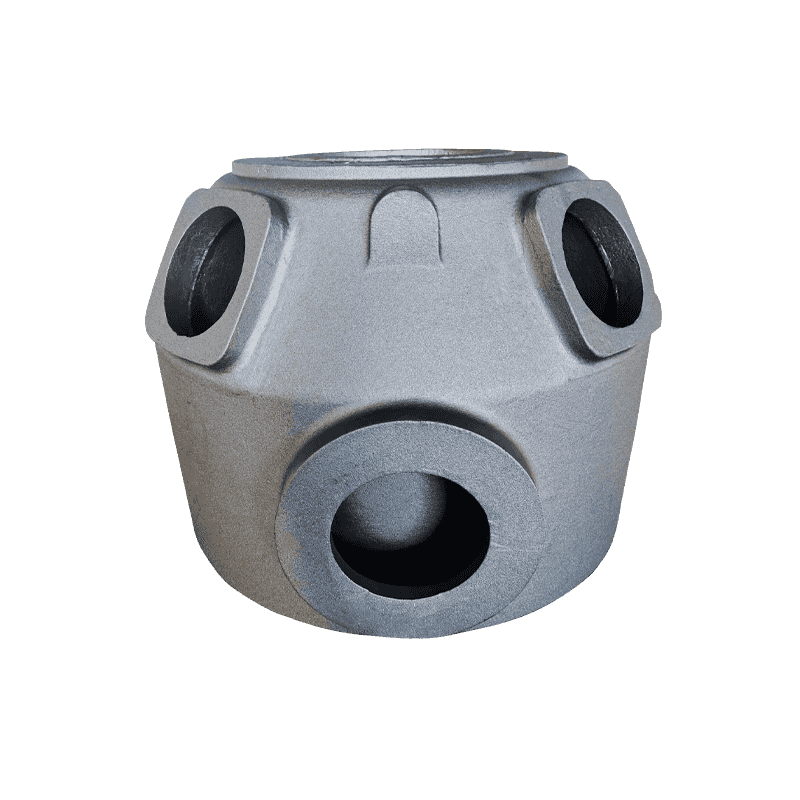
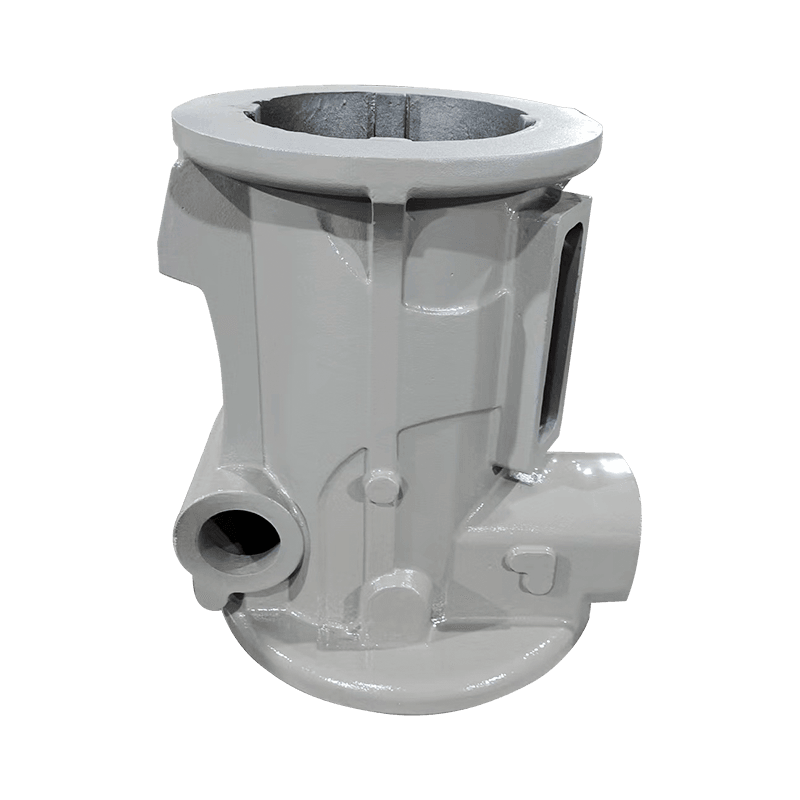
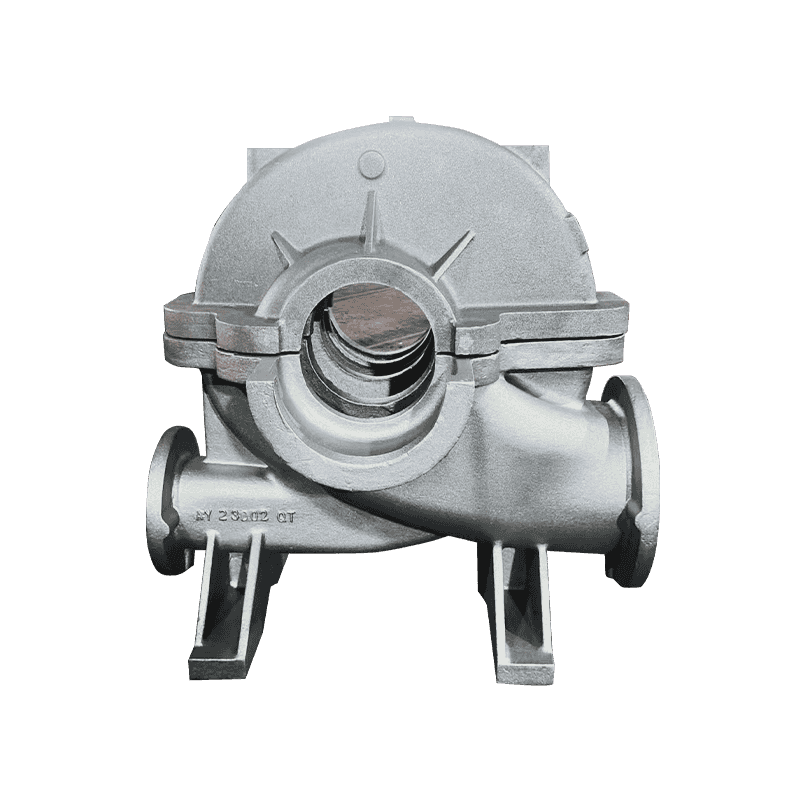
Un esempio pratico è Haian Aoyu Machinery Manufacturing, una fonderia cinese di ghisa duttile e grigia con 20.000 tonnellate di capacità di colata annua, un'officina di 30.000 metri quadrati e consegne all'esportazione in Danimarca, Germania, Italia, Spagna e Stati Uniti. La sua produzione quotidiana comprende getti strutturali pesanti, corpi contenenti pressione e nuclei complessi, tutti accomunati dalla stessa disciplina metallurgica e dimensionale richiesta dai componenti delle turbine eoliche.
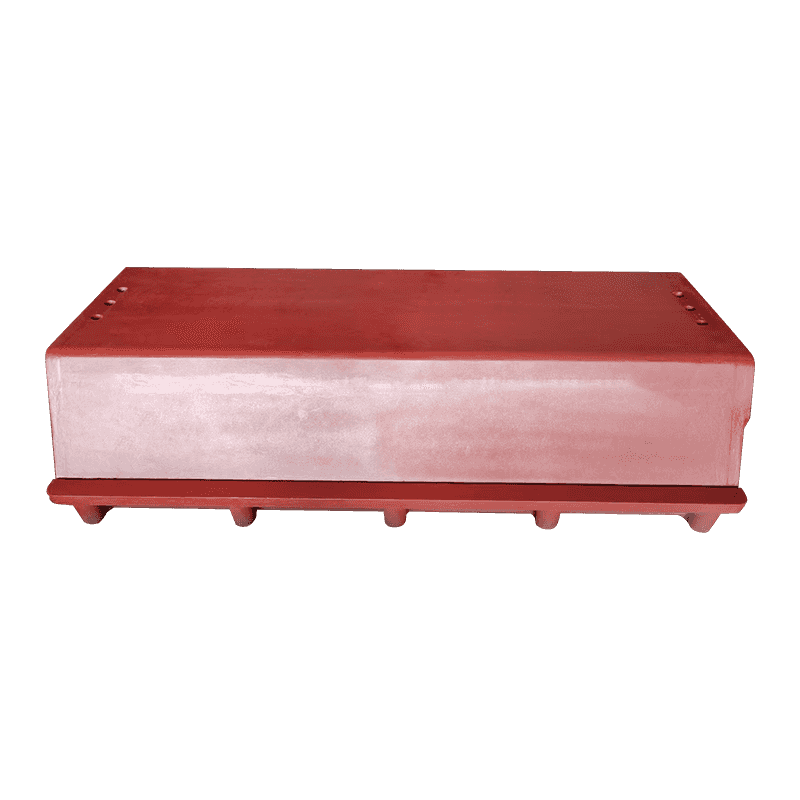
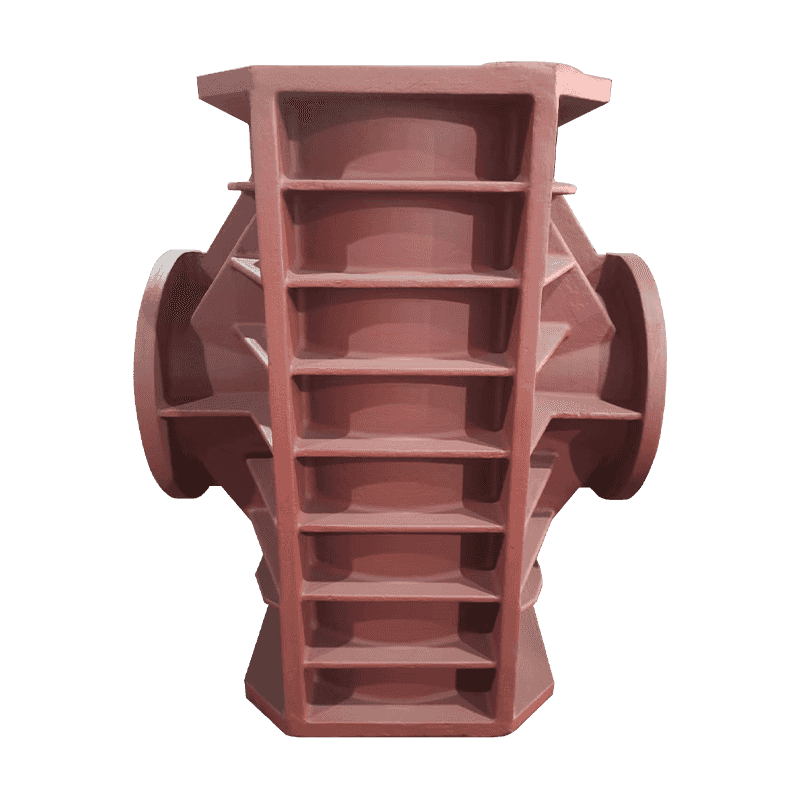
I basamenti e le colonne delle macchine sono strutture grandi e rigide la cui nodularità controllata e l'assenza di porosità sono determinanti, esattamente come nel telaio del basamento di una turbina.
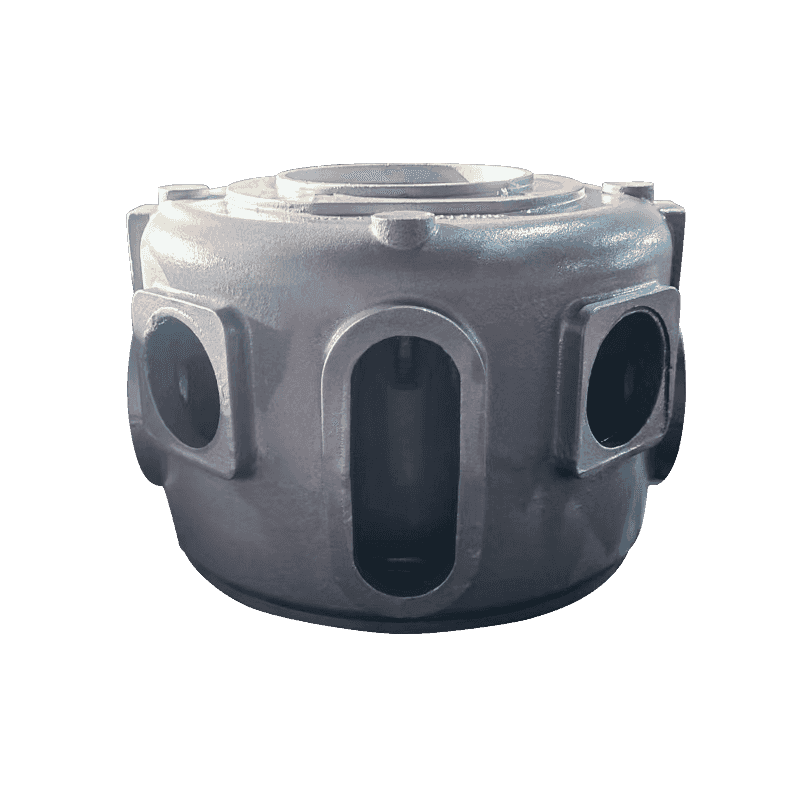
I corpi delle pompe e delle valvole devono mantenere la pressione interna per decenni, il che impone la stessa microstruttura densa richiesta da una scatola del cambio.
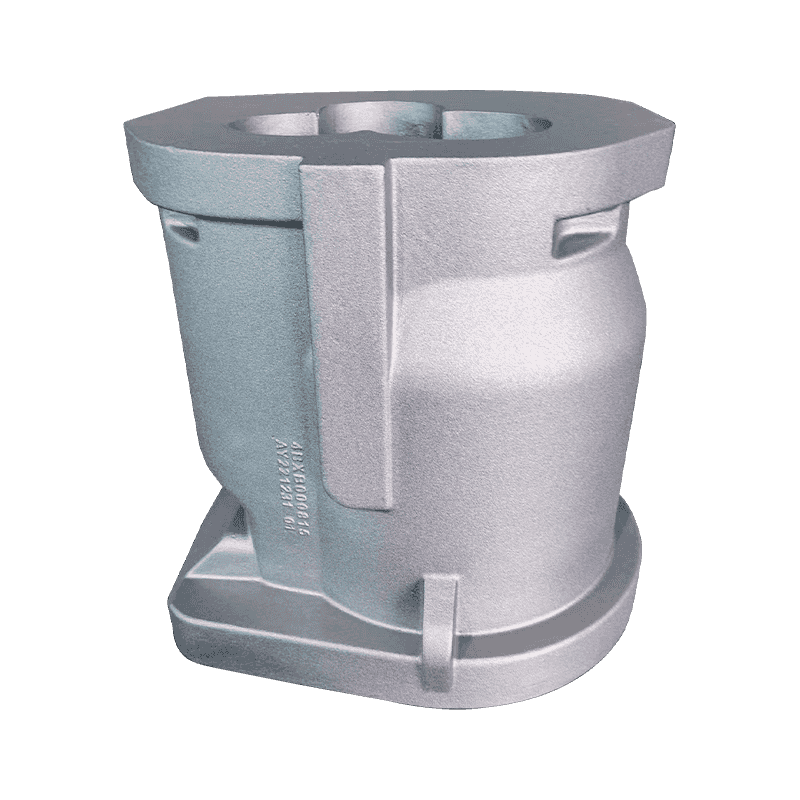
I corpi e i cilindri dei compressori sono gruppi centrali complessi in cui la precisione dimensionale e metallurgica ripetuta è essenziale, la stessa disciplina richiesta da un hub di turbina eolica.
In sintesi, i getti in ghisa sferoidale per le turbine eoliche non sono materiali esotici. Costituiscono la comprovata spina dorsale ingegneristica delle turbine moderne. Ciò che distingue un fornitore affidabile è se la fonderia controlla veramente la microstruttura nelle sezioni pesanti, lo dimostra con test di impatto a bassa temperatura e comunica onestamente sui risultati NDT. Specificare il voto. Fissare la temperatura di prova. Controllare il processo. La fusione trasporterà silenziosamente il rotore attraverso vent'anni di tempeste invernali.